

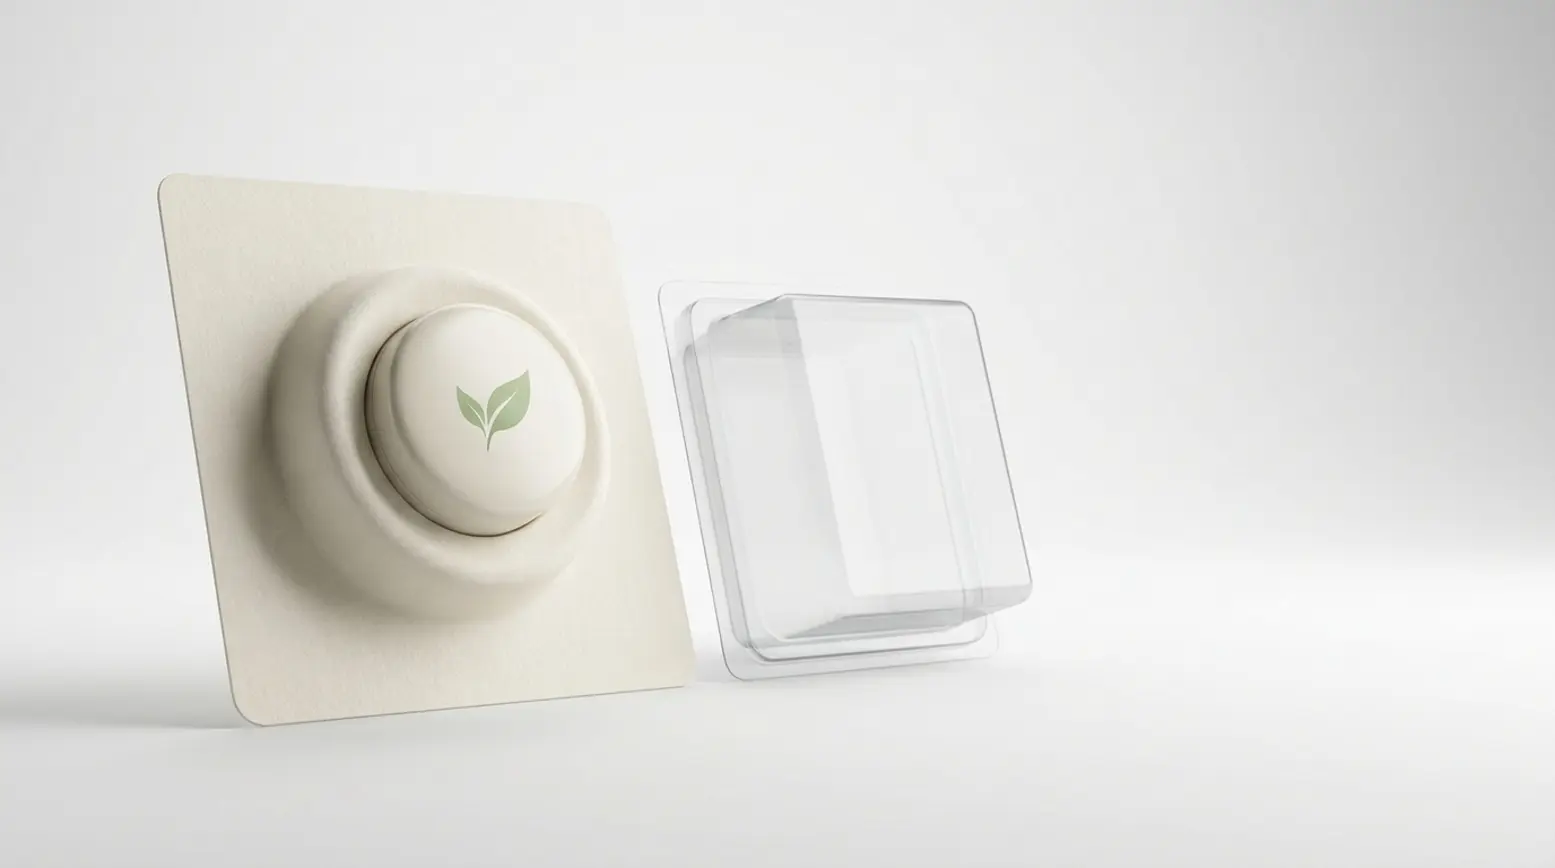

Una forma esistente di blister in PET può essere riprodotta in carta? A volte sì, ma raramente come copia diretta. Sebbene i cup blister in carta possano formare una vera cavità 3D, la termoformatura del cup blister in carta presenta limiti evidenti, perché la carta non si comporta come la plastica riscaldata. Per questo la geometria deve venire prima di tutto. Profondità, angolazione delle pareti, spigoli, sottosquadri e ripetibilità determinano tutti se una forma è realistica, il che significa che di solito è necessaria una campionatura prima di poter fornire un preventivo affidabile.
• La termoformatura del cup blister in carta può creare una cavità in carta sagomata, ma non può replicare ogni design di blister in PET.
• La geometria è la considerazione principale, perché il cartoncino ha un'estensibilità limitata ed è vincolato dalla direzione delle fibre.
• Cavità profonde, pareti ripide, spigoli vivi e sottosquadri aumentano i rischi di rotture, grinze e fit scadente.
• La soluzione più comune è una modifica della forma, come la riduzione della profondità o l'ammorbidimento delle transizioni, piuttosto che il semplice cambio di materiale.
• L'approccio pratico è semplice: invii il prodotto o le sue dimensioni, esamini un campione e poi decida se la carta è il materiale giusto per il cup.
Cosa significa in termini semplici la termoformatura del cup blister in carta
Un cup blister in carta è un componente in carta termoformato
Un cup blister in carta è un componente a base di carta che trattiene saldamente un prodotto all'interno di una confezione retail. Parte come un foglio piano e viene termoformato in una cavità. Questa cavità in carta termoformata garantisce che il prodotto resti saldamente in posizione, armonizzando fit e presentazione. In parole semplici, il cup sostituisce un tradizionale blister in PET con un'alternativa in carta che continua a sostenere la posizione del prodotto e la struttura generale della confezione.
Perché la carta non si forma come il PET
Durante la termoformatura del cartoncino, il materiale viene guidato e pressato in uno stampo per mantenere la forma richiesta. Il PET si comporta in modo molto diverso, perché la plastica riscaldata può fluire molto più liberamente in dettagli complessi. La carta ha un'estensibilità inferiore ed è fortemente influenzata dalla direzione delle fibre, dall'umidità, dalla pressione locale e dallo stampo stesso. Per questi motivi, la termoformatura del cup blister in carta deve essere progettata fin dall'inizio attorno alle proprietà del materiale, piuttosto che trattare la carta come un semplice sostituto diretto della plastica.
Perché la termoformatura del cup blister in carta inizia dalla geometria
Estensibilità limitata e direzione delle fibre
La carta ha una grana, il che significa che le sue fibre corrono principalmente in un'unica direzione. Questo influisce in modo significativo sul comportamento del cartoncino durante il processo di termoformatura. Il materiale deve trasformarsi in una forma 3D senza strapparsi, senza piegarsi o senza ritrarsi troppo una volta formato. Questa ritrazione viene spesso chiamata springback e si verifica quando il pezzo tende a ritornare leggermente al suo stato piano originale. Il tipo di cartoncino, il livello di umidità, lo stampo, la direzione delle fibre e la geometria finale influenzano tutti il risultato. Di conseguenza, i limiti dell'imballaggio in fibra termoformata non possono essere ridotti a un'unica regola o a un semplice rapporto di profondità.
Perché una forma di blister in PET spesso richiede una riprogettazione in carta
Un blister in PET riesce tipicamente a mantenere dettagli nitidi, pareti ripide e spigoli stretti molto più facilmente della carta. Al contrario, un cup blister in carta richiede di solito un design su misura, perché il materiale ha meno libertà di allungarsi e piegarsi. Se la cavità originale è profonda, stretta o presenta cambi di forma bruschi, una copia diretta è raramente realizzabile. In molti casi, l'approccio migliore è riprogettare il cup attorno al prodotto e alle esigenze geometriche specifiche della carta, garantendo che la confezione possa essere formata in modo affidabile e costante.
Le principali questioni geometriche nella termoformatura del cup blister in carta
Profondità rispetto all'impronta
La prima considerazione riguarda la profondità della cavità rispetto alla sua larghezza e lunghezza complessive. Una maggiore profondità di formatura costringe la carta a spingersi più in profondità nello stampo. Questo aumenta naturalmente il rischio di rotture, dettagli poco definiti o spessore irregolare. In generale, una forma larga e poco profonda è molto più facile da produrre di una forma profonda e stretta. Verificare questo rapporto è uno dei primi passi più importanti quando si valutano i limiti di design di un blister in carta.
Angolazione delle pareti e libertà di formatura
L'angolazione delle pareti è altrettanto importante, perché lati ripidi lasciano al materiale meno libertà per formarsi in modo uniforme. Pareti più aperte e ampie permettono generalmente al cartoncino di assestarsi nella forma con molto meno stress. Ciò non significa che ogni progetto richieda esattamente la stessa angolazione. Significa piuttosto che il design delle pareti deve armonizzarsi con il cartoncino, il prodotto e lo stampo, per garantire un processo produttivo estremamente stabile.
Spigoli e transizioni più morbide
Spigoli e transizioni determinano spesso se un concept di imballaggio in carta termoformata sia effettivamente realizzabile. Le curve morbide si comportano molto meglio dei cambi bruschi, perché distribuiscono il carico su un'area più ampia. Gli spigoli vivi concentrano troppa pressione in un unico punto, aumentando drasticamente il rischio di rottura. Un problema simile si verifica quando più cambi di forma bruschi si concentrano insieme, causando un rapido accumulo di stress localizzato.
Perché i sottosquadri sono difficili
I sottosquadri sono forme che si agganciano verso l'interno, rendendo difficile estrarre il pezzo dallo stampo o caricarlo con un prodotto. Questo rappresenta un problema per la carta ed è particolarmente delicato per i concept di cartoncino a formatura profonda, che richiedono un'estrazione stabile e un fit ripetibile. Caratteristiche che funzionano senza problemi nella plastica sono spesso estremamente difficili, se non del tutto inadatte, nella carta. Ogni volta che è coinvolto questo tipo di geometria, realizzare un prototipo di blister in carta è di solito il modo migliore per valutare i rischi reali prima di prendere decisioni definitive.
Perché molti cambi di forma bruschi aumentano il rischio
Quando cambi di profondità, spigoli, zone strette e pareti ripide si concentrano tutti in un'area piccola, il materiale non ha lo spazio per muoversi in modo controllato. Questo può scatenare più problemi contemporaneamente. Il pezzo può rompersi in una zona, formare grinze in un'altra e infine deformarsi dopo la formatura. Per questo motivo, la geometria complessiva di un cup in carta dovrebbe sempre essere valutata come un sistema completo, piuttosto che controllare le singole caratteristiche in isolamento.
Modalità di guasto comuni nella termoformatura del cup blister in carta
Rotture quando lo stress locale diventa troppo elevato
Le rotture si verificano quando il materiale non riesce ad allungarsi abbastanza da seguire la forma prevista. Questo difetto compare più spesso vicino a spigoli stretti, transizioni brusche o aree eccessivamente profonde. Anche una piccola rottura può indebolire il cup e alterare il fit del prodotto. Di conseguenza, ne risentono sia la protezione sia l'estetica, rendendo molto più difficile controllare una produzione ripetibile.
Grinze quando il materiale in eccesso non può essere controllato
Le grinze si formano quando il materiale in eccesso non ha modo di sfogarsi durante il processo di formatura. Le piegature compaiono frequentemente lungo le pareti o attorno agli spigoli. Sebbene talvolta una grinza possa essere solo un difetto visivo, può anche compromettere il modo in cui il prodotto si posiziona all'interno della cavità. In una produzione completa, questo può portare a seri problemi di costanza, poiché un singolo campione accettabile non garantisce un output di produzione stabile.
Springback dopo la rimozione della forza di formatura
Una volta rilasciata la forza di formatura, il cup può tendere a ritornare al suo stato piano originale. Questo fenomeno è comunemente noto come springback. Di conseguenza, la cavità finale potrebbe aprirsi leggermente o perdere dettagli critici. Questo è particolarmente problematico quando il cup deve trattenere il prodotto in un orientamento preciso, poiché anche la più piccola deformazione può influire sul caricamento, sulla chiusura della confezione e sull'aspetto complessivo a scaffale.
Profondità o forma incostante nella produzione ripetuta
Un singolo campione può apparire perfetto, ma il processo produttivo deve fornire risultati affidabili volta dopo volta. Se la profondità o la forma variano significativamente tra i pezzi, si possono ottenere un fit lasco, complicazioni di assemblaggio o incongruenze evidenti nella confezione. La ripetibilità significa ottenere esattamente lo stesso risultato ogni volta, il che la rende un aspetto critico per ingegneri, team di prodotto e professionisti degli acquisti. Per questo motivo, la termoformatura del cup blister in carta va sempre valutata sia sulla fattibilità iniziale sia sulla costanza a lungo termine.
Come migliorare la termoformatura del cup blister in carta quando una forma non funziona
Ridurre la profondità dove possibile
La soluzione principale è di solito una modifica della geometria. Se la cavità è troppo profonda per la sua impronta, ridurre leggermente la profondità può portare benefici immediati. Questo limita quanto lontano deve spingersi il materiale e migliora drasticamente il controllo della forma. Adattare il design è di solito molto più efficace del semplice cambio di grammatura della carta, poiché è la forma stessa il principale fattore che determina il comportamento del materiale durante la formatura.
Aprire l'angolazione delle pareti
Le pareti ripide mettono rapidamente in luce i limiti di qualsiasi concept di cup in carta termoformata o cup blister in carta termoformata. Aprire l'angolazione delle pareti dà al cartoncino la libertà necessaria per allungarsi correttamente in posizione. Questa modifica riduce lo stress localizzato e permette al cup di sformarsi dallo stampo in modo molto più netto. Nel lungo periodo, apre inoltre la strada a una produzione estremamente stabile.
Ammorbidire transizioni e spigoli
Transizioni più morbide riducono in modo significativo il rischio di rotture, migliorando al contempo la qualità della superficie. Anche piccole modifiche geometriche possono fare una differenza enorme, distribuendo lo stress in modo più uniforme sull'area termoformata. Se la forma del prodotto lo consente, introdurre elementi arrotondati è spesso un miglioramento molto pratico. Questa differenza fondamentale è esattamente il motivo per cui un cup deve essere sviluppato come componente in carta a sé stante, piuttosto che limitarsi a copiare una cavità in PET già esistente.
Testare la forma reale del prodotto prima delle decisioni finali
Il prodotto fisico reale dovrebbe sempre essere il Suo punto di riferimento principale, poiché i suoi contorni effettivi, i punti di fit specifici e i dettagli intricati determinano se una forma di cavità funzionerà. Un disegno è utile, ma raramente rivela i rischi nascosti legati a spigoli stretti, variazioni di profondità o vincoli di caricamento. Testare in anticipo fa risparmiare moltissimo tempo più avanti, confermando la validità di un concept prima che grafica e stampi vengano finalizzati. Per i team acquisti, questo illustra perfettamente perché la campionatura fisica deve di solito precedere qualsiasi preventivo affidabile.
Quali prodotti si adattano meglio a questo percorso
Caso più semplice: prodotto compatto con contorni morbidi
I prodotti compatti con spigoli arrotondati e profondità limitata sono generalmente i più facili da convertire. Ottimi esempi sono piccoli cosmetici, burrocacao o altri articoli con contorni delicati. Poiché la geometria della cavità necessaria è più semplice, il materiale riesce a formarsi in modo molto più uniforme. Questi tipi di prodotti sono candidati particolarmente adatti per una transizione da un cup in PET a un'alternativa in carta.
Caso più difficile: prodotto profondo e stretto o sottosquadri marcati
Un prodotto profondo e stretto è considerevolmente più difficile, perché la cavità deve estendersi verso il basso senza una larghezza sufficiente a sostenere un corretto flusso del materiale. I sottosquadri marcati introducono un ulteriore livello di complessità, poiché il cup deve comunque formarsi facilmente, sformarsi in modo netto e trattenere saldamente l'articolo. In questi scenari, potrebbe essere necessaria una riprogettazione approfondita. Talvolta si rivela una scelta migliore un concept di imballaggio completamente diverso, o addirittura mantenere un tradizionale blister in plastica. Riconoscere queste limitazioni in anticipo permette ai team di prendere decisioni più rapide e più informate.
Quando la termoformatura del cup blister in carta è la scelta giusta
Cosa cambia quando il cup in PET viene sostituito
Sostituire un cup in PET con la carta modifica in modo fondamentale la composizione dei materiali della confezione. Sebbene questo cambiamento supporti sicuramente scelte più ampie di imballaggio sostenibile, restano comunque dei limiti tecnici. La carta semplicemente non può competere con il PET in termini di trasparenza, dettagli sui bordi nitidissimi o flessibilità nell'adattarsi a forme molto complesse. Tuttavia, se la geometria risulta adatta, la transizione si integra perfettamente nelle nostre più ampie soluzioni di Imballaggi all-paper per prodotti retail.
Cup in carta termoformata e polpa stampata sono percorsi diversi
È importante notare che i cup in carta termoformata e il molded pulp utilizzano processi completamente diversi. Un cup blister in carta viene formato da un foglio continuo di cartoncino, mentre il molded pulp si basa su comportamenti dei materiali e principi di design completamente diversi. Se desidera confrontare le due tecnologie, la nostra guida al Molded Pulp Packaging analizza nel dettaglio quella metodologia specifica. Distinguere tra queste opzioni aiuta i team di sviluppo a scegliere il percorso corretto ed evita confusione tra materiali a base di fibra simili tra loro.
Il prossimo passo pratico
Perché il prodotto reale è necessario per i test
Il prodotto fisico reale rivela molto più di quanto potrà mai fare un semplice disegno. Espone i contorni reali, i dettagli minimi e i punti critici di fit che determinano il successo della confezione. Di conseguenza, la campionatura fisica resta il modo migliore per stabilire la fattibilità reale. Permette ai team di ingegneria, prodotto e acquisti di valutare esattamente lo stesso prototipo fisico, facilitando discussioni concrete su fit, estetica e potenziali rischi di produzione.
Dalle dimensioni al campione, fino alla decisione
Il processo è straordinariamente semplice. Ci invii il prodotto, oppure fornisca dimensioni precise se l'articolo fisico non è ancora disponibile. Svilupperemo quindi la forma iniziale del cup, produrremo un campione da esaminare e decideremo insieme se la carta è davvero il materiale giusto per questo lavoro. Se è pronto a esplorare questa opzione, può richiedere un campione per valutare il fit, l'aspetto strutturale e la qualità tattile della superficie in carta molto prima di assumere impegni di produzione importanti.
FAQ
Ogni cup blister in PET può essere convertito in carta?
No. Molte forme in PET sono semplicemente troppo profonde, spigolose, strette o complesse per essere tradotte direttamente in un formato in carta. Sebbene la carta possa certamente essere stampata in una vera cavità 3D, le manca l'estrema flessibilità della plastica riscaldata. Per questa differenza intrinseca, la maggior parte delle conversioni richiede prima una riprogettazione ponderata.
Cosa fa fallire un prototipo di blister in carta?
Le cause più comuni includono uno stress eccessivo in un'unica area, un flusso del materiale scarso, pareti troppo ripide, spigoli vivi, sottosquadri restrittivi o una profondità sproporzionata rispetto all'impronta. Questi guasti si manifestano tipicamente come rotture, grinze, springback aggressivo o profondità estremamente irregolare. In quasi ogni scenario, una modifica geometrica è la prima linea di difesa, poiché di solito è la forma stessa alla base del problema.
Perché è necessario un campione prima del preventivo?
Fornire un preventivo affidabile dipende in larga misura dai requisiti specifici della forma scelta. Fattori come la scelta del cartoncino, la complessità dello stampo, la geometria complessiva, i test necessari e la ripetibilità prevista influenzano tutti il prezzo finale. Realizzare un campione dimostra se il cup può formarsi correttamente, adattarsi perfettamente al prodotto e mantenere stabilità durante l'intera produzione. Per questo motivo, test rigorosi devono quasi sempre precedere un preventivo formale.
Quando bisognerebbe considerare il molded pulp come alternativa?
Il molded pulp diventa un'alternativa solida quando il concept di imballaggio si adatta meglio a quel processo produttivo specifico, oppure quando la geometria del prodotto semplicemente non si presta a un cup blister in carta termoformata. È un approccio completamente distinto, governato da comportamenti dei materiali unici e da regole di design differenti. Questa decisione va presa con attenzione: sebbene entrambe le opzioni siano a base di fibra, funzionano in modi completamente diversi.
Richieda ora un campione gratuito!


