

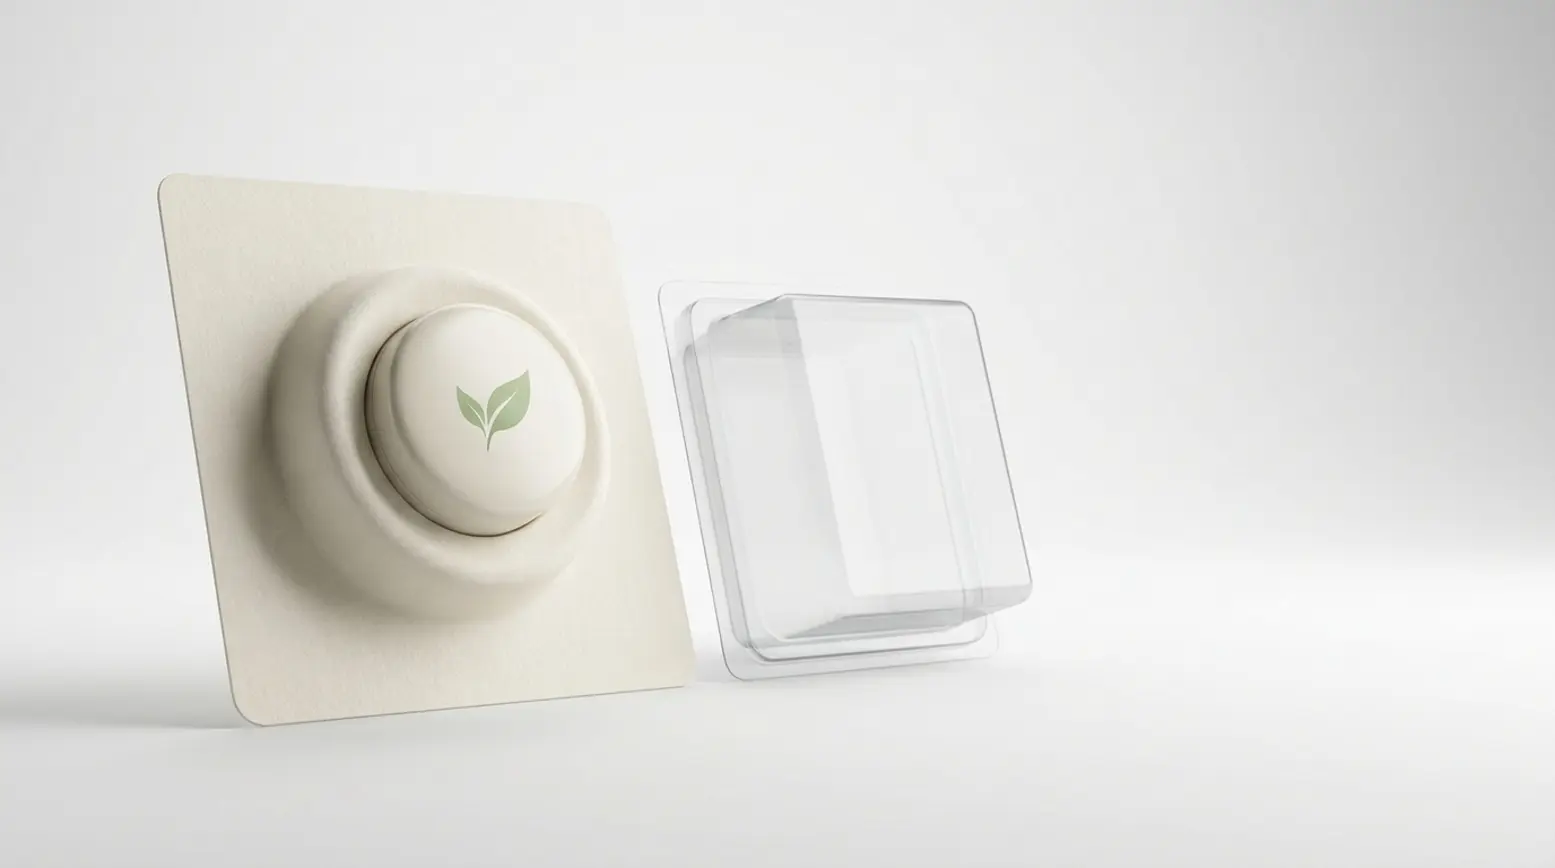

¿Puede reproducirse en papel una forma de blister de PET ya existente? A veces sí, pero rara vez como copia directa. Aunque las cazoletas de papel para blister pueden formar una verdadera cavidad en 3D, el conformado de cazoletas de papel para blister tiene límites claros, porque el papel no se comporta como el plástico caliente. Por eso, la geometría debe ser siempre lo primero. La profundidad, los ángulos de pared, las esquinas, los rebajes y la repetibilidad determinan si una forma es realista, lo que suele exigir una muestra antes de poder ofrecer un presupuesto fiable.
• El conformado de cazoletas de papel para blister permite crear una cavidad de papel con forma, pero no puede replicar cualquier diseño de blister de PET.
• La geometría es la consideración principal, porque la cartulina tiene una capacidad de estiramiento limitada y está condicionada por la dirección de la fibra.
• Las cavidades profundas, las paredes muy inclinadas, las esquinas pronunciadas y los rebajes aumentan el riesgo de grietas, arrugas y un ajuste deficiente.
• La solución más habitual es modificar la forma, por ejemplo reduciendo la profundidad o suavizando las transiciones, en lugar de limitarse a cambiar de material.
• El planteamiento práctico es sencillo: enviar el producto o sus dimensiones, revisar una muestra y decidir después si el papel es el material adecuado para la cazoleta.
Qué significa, en términos sencillos, el conformado de cazoletas de papel para blister
Una cazoleta de papel para blister es un componente de papel termoformado
Una cazoleta de papel para blister es un componente a base de papel que sujeta el producto con seguridad dentro de un envase retail. Comienza siendo una lámina plana y se conforma hasta obtener una cavidad. Esta cavidad de papel termoformado garantiza que el producto permanezca firmemente en su sitio, armonizando ajuste y presentación. Dicho de forma sencilla, la cazoleta sustituye al blister tradicional de PET por una alternativa de papel que sigue sujetando la posición del producto y la estructura general del envase.
Por qué el papel no se conforma como el PET
Durante el conformado de la cartulina, el material se guía y se presiona dentro de un molde para adoptar la forma requerida. El PET se comporta de forma muy distinta, ya que el plástico caliente puede fluir con mucha más libertad hacia detalles complejos. El papel tiene menos capacidad de estiramiento y depende en gran medida de la dirección de la fibra, la humedad, la presión local y el propio utillaje. Por estos motivos, el conformado de cazoletas de papel para blister debe diseñarse en torno a las propiedades del material desde el principio, en lugar de tratar el papel como un sustituto directo del plástico.
Por qué el conformado de cazoletas de papel para blister empieza por la geometría
Capacidad de estiramiento limitada y dirección de la fibra
El papel tiene una veta, es decir, sus fibras discurren principalmente en una única dirección. Esto influye de forma significativa en cómo se comporta la cartulina durante el proceso de conformado. El material debe transformarse en una forma 3D sin rasgarse, plegarse ni retraerse demasiado una vez conformado. Esta retracción suele denominarse springback, y se produce cuando la pieza tiende a volver ligeramente a su estado plano original. El tipo de cartulina, el nivel de humedad, el utillaje, la dirección de la fibra y la geometría final influyen todos en el resultado. Por eso, los límites del envasado de fibra termoformada no pueden resumirse en una única regla ni en una simple relación de profundidad.
Por qué una forma de blister de PET suele necesitar rediseñarse en papel
Un blister de PET suele mantener detalles marcados, paredes muy inclinadas y esquinas cerradas con mucha más facilidad que el papel. Por el contrario, una cazoleta de papel para blister suele necesitar un diseño a medida, porque el material tiene menos libertad para estirarse y curvarse. Si la cavidad original es profunda, estrecha o presenta cambios de forma bruscos, rara vez es viable copiarla directamente. En muchos casos, lo mejor es rediseñar la cazoleta en torno al producto y a las necesidades geométricas específicas del papel, garantizando que el envase pueda conformarse de manera fiable y constante.
Las principales cuestiones de geometría en el conformado de cazoletas de papel para blister
Profundidad en relación con la superficie de base
La primera consideración es la profundidad de la cavidad en relación con su anchura y longitud totales. Una mayor profundidad de conformado obliga al papel a recorrer más distancia dentro del molde. Esto aumenta de forma natural el riesgo de grietas, detalles mal definidos o un grosor irregular. Por lo general, una forma ancha y poco profunda es mucho más fácil de producir que una profunda y estrecha. Comprobar esta relación es uno de los pasos iniciales más importantes a la hora de evaluar los límites de diseño de un blister de papel.
Ángulo de pared y libertad de conformado
Los ángulos de pared son igual de importantes, ya que unas paredes muy inclinadas dejan al material menos libertad para conformarse con suavidad. Unas paredes más abiertas y anchas suelen permitir que la cartulina adopte su forma con mucha menos tensión. Esto no significa que todos los proyectos necesiten exactamente el mismo ángulo, sino que el diseño de las paredes debe armonizar con la cartulina, el producto y el utillaje para garantizar un proceso de producción muy estable.
Esquinas y transiciones más suaves
Las esquinas y las transiciones suelen determinar si un concepto de envase de papel termoformado es realmente viable. Las curvas suaves funcionan considerablemente mejor que los cambios bruscos, porque distribuyen la carga sobre una superficie mayor. Las esquinas pronunciadas concentran demasiada presión en un único punto, lo que aumenta drásticamente el riesgo de fallo. Surge un problema similar cuando varios cambios de forma bruscos se agrupan en una misma zona, provocando una acumulación rápida de tensión localizada.
Por qué los rebajes son difíciles
Los rebajes son formas que se curvan hacia el interior, lo que dificulta desmoldar la pieza o cargarla con el producto. Esto supone un problema para el papel y resulta especialmente complicado en conceptos de cartulina de embutición profunda que necesitan un desmoldeo estable y un ajuste repetible. Los detalles que funcionan sin problemas en plástico suelen resultar extremadamente difíciles, cuando no del todo inviables, en papel. Siempre que este tipo de geometría esté presente, crear un prototipo de blister de papel suele ser la mejor forma de evaluar los riesgos reales antes de tomar cualquier decisión definitiva.
Por qué muchos cambios de forma bruscos aumentan el riesgo
Cuando los cambios de profundidad, las esquinas, las zonas estrechas y las paredes muy inclinadas se concentran en una zona pequeña, el material no dispone de espacio para moverse de forma controlada. Esto puede desencadenar varios problemas a la vez: la pieza puede agrietarse en una zona, arrugarse en otra y acabar deformándose tras el conformado. Por eso, la geometría global de una cazoleta de papel siempre debe evaluarse como un sistema completo, y no comprobando cada detalle de forma aislada.
Modos de fallo habituales en el conformado de cazoletas de papel para blister
Grietas cuando la tensión local es demasiado alta
Las grietas aparecen cuando el material no puede estirarse lo suficiente para seguir la forma prevista. Este defecto suele producirse cerca de esquinas cerradas, transiciones bruscas o zonas excesivamente profundas. Incluso una grieta pequeña puede debilitar la cazoleta y alterar el ajuste del producto. En consecuencia, se resienten tanto la protección como el aspecto estético, lo que dificulta mucho más controlar una producción repetible.
Arrugas cuando el exceso de material no puede controlarse
Las arrugas aparecen cuando el exceso de material no tiene adónde ir durante el proceso de conformado. Los pliegues suelen aparecer a lo largo de las paredes o alrededor de las esquinas. Aunque a veces una arruga puede ser un defecto puramente visual, también puede alterar cómo queda alojado el producto dentro de la cavidad. En una producción completa, esto puede provocar graves problemas de consistencia, ya que una sola muestra aceptable no garantiza una producción estable.
Springback tras retirar la fuerza de conformado
Una vez liberada la fuerza de conformado, la cazoleta puede tender a volver a su estado plano original. Este fenómeno se conoce habitualmente como springback. Como resultado, la cavidad final puede abrirse ligeramente o perder detalles críticos. Esto resulta especialmente problemático cuando la cazoleta debe sujetar el producto en una orientación precisa, ya que hasta la mínima deformación puede afectar a la carga, al cierre del envase y al aspecto general en la estantería.
Profundidad o forma inconsistentes en producción repetida
Una única muestra puede parecer perfecta, pero el proceso de fabricación también debe ofrecer resultados fiables una y otra vez. Si la profundidad o la forma varían de forma notable entre piezas, puede provocar un ajuste flojo, complicaciones en el montaje o inconsistencias visibles en el envase. La repetibilidad consiste en lograr exactamente el mismo resultado cada vez, lo que la convierte en un foco crítico para ingenieros, equipos de producto y profesionales de compras. Por eso, el conformado de cazoletas de papel para blister siempre debe evaluarse tanto por su viabilidad inicial como por su consistencia a largo plazo.
Cómo mejorar el conformado de cazoletas de papel para blister cuando una forma no funciona
Reducir la profundidad cuando sea posible
La solución principal suele ser un ajuste de la geometría. Si la cavidad es demasiado profunda para su superficie de base, reducir ligeramente esa profundidad puede aportar beneficios inmediatos. Esto limita la distancia que debe recorrer el material y mejora drásticamente el control de la forma. Ajustar el diseño suele ser mucho más eficaz que limitarse a cambiar el tipo de papel, ya que la propia forma es el principal factor que determina el comportamiento del material durante el conformado.
Abrir el ángulo de pared
Unas paredes muy inclinadas ponen rápidamente de manifiesto las limitaciones de cualquier concepto de envase con cazoleta de papel moldeada o cazoleta de papel termoformada para blister. Abrir el ángulo de pared da a la cartulina la libertad necesaria para estirarse hasta adoptar su posición. Este ajuste minimiza la tensión localizada y permite que la cazoleta se desmolde del utillaje de forma mucho más limpia. A largo plazo, también allana el camino hacia una producción muy estable.
Suavizar transiciones y esquinas
Unas transiciones más suaves reducen de forma notable el riesgo de grietas y, al mismo tiempo, mejoran la calidad de la superficie. Incluso pequeños ajustes geométricos pueden marcar una gran diferencia al distribuir la tensión de forma más uniforme por toda la zona conformada. Si la forma del producto lo permite, introducir formas redondeadas suele ser una mejora muy práctica. Esta diferencia fundamental es precisamente la razón por la que una cazoleta debe desarrollarse de forma específica como componente de papel, en lugar de limitarse a copiar una cavidad de PET ya existente.
Probar la forma real del producto antes de tomar decisiones finales
El producto físico real siempre debe ser el principal punto de referencia, ya que sus contornos reales, sus puntos de ajuste concretos y sus detalles más intrincados determinan si una forma de cavidad funcionará. Un plano resulta útil, pero rara vez revela los riesgos ocultos asociados a esquinas cerradas, variaciones de profundidad o limitaciones de carga. Probar en una fase temprana ahorra muchísimo tiempo más adelante, ya que confirma la viabilidad de un concepto antes de cerrar el arte final y el utillaje. Para los equipos de compras, esto ilustra perfectamente por qué la muestra física suele ser un paso previo indispensable a cualquier presupuesto fiable.
Qué productos se adaptan mejor a esta solución
Caso más sencillo: producto compacto con contornos suaves
Los productos compactos con bordes suaves y profundidad limitada suelen ser los más sencillos de convertir. Buenos ejemplos son los pequeños artículos de cosmética, los bálsamos labiales o cualquier otro artículo con contornos suaves. Como la geometría de cavidad necesaria es más sencilla, el material puede conformarse de forma mucho más uniforme. Este tipo de productos son candidatos muy adecuados para pasar de una cazoleta de PET a una alternativa de papel.
Caso más difícil: producto profundo y estrecho, o rebajes pronunciados
Un producto profundo y estrecho resulta considerablemente más difícil, porque la cavidad debe estirarse hacia abajo sin suficiente anchura para permitir un flujo de material adecuado. Los rebajes pronunciados añaden otra capa de complejidad, ya que la cazoleta debe seguir conformándose con facilidad, desmoldarse limpiamente y sujetar el producto con seguridad. En estos casos, puede ser necesario un rediseño a fondo. En ocasiones, un concepto de envase completamente distinto, o incluso mantener un blister de plástico tradicional, resulta ser la mejor opción. Reconocer estas limitaciones a tiempo permite a los equipos tomar decisiones más rápidas y mejor fundamentadas.
Cuándo el conformado de cazoletas de papel para blister es la solución adecuada
Qué cambia al sustituir la cazoleta de PET
Sustituir una cazoleta de PET por papel modifica radicalmente la composición de materiales del envase. Aunque este cambio favorece sin duda unas opciones de envasado más sostenibles, siguen existiendo limitaciones técnicas. El papel simplemente no puede igualar al PET en transparencia, en el detalle de bordes muy definidos ni en la flexibilidad para adaptarse a formas muy complejas. No obstante, si la geometría resulta adecuada, la transición encaja a la perfección en nuestras soluciones más amplias de envasado all-paper para productos retail.
Las cazoletas de papel termoformado y el molded pulp son caminos distintos
Es importante señalar que las cazoletas de papel termoformado y el molded pulp utilizan procesos completamente distintos. Una cazoleta de papel para blister se conforma a partir de una lámina continua de cartulina, mientras que el molded pulp se basa en comportamientos de material y principios de diseño totalmente diferentes. Si desea comparar ambas opciones, nuestra guía sobre el envasado de molded pulp explica en detalle esa metodología específica. Distinguir entre estas opciones ayuda a los equipos de desarrollo a elegir el camino correcto y evita confusiones entre materiales similares basados en fibra.
El siguiente paso práctico
Por qué se necesita el producto real para las pruebas
El producto físico real revela mucho más de lo que un simple boceto podría mostrar nunca. Deja al descubierto los contornos reales, los detalles más minuciosos y los puntos de ajuste críticos que determinan el éxito del envase. En consecuencia, la muestra física sigue siendo la mejor forma de determinar la viabilidad real. Permite que los equipos de ingeniería, producto y compras evalúen exactamente el mismo prototipo físico, lo que facilita conversaciones fundamentadas sobre ajuste, estética y posibles riesgos de producción.
De las dimensiones a la muestra y a la decisión
El proceso es sorprendentemente sencillo. Envíenos el producto, o facilite dimensiones precisas si el artículo físico aún no está disponible. A continuación, desarrollaremos la forma inicial de la cazoleta, produciremos una muestra para su revisión y decidiremos juntos si el papel es realmente el material adecuado para el proyecto. Si está listo para explorar esta opción, puede solicitar una muestra para evaluar el ajuste, el aspecto estructural y la calidad táctil de la superficie de papel mucho antes de asumir ningún compromiso importante de producción.
Preguntas frecuentes
¿Se puede convertir a papel toda cazoleta de blister de PET?
No. Muchas formas de PET son sencillamente demasiado profundas, marcadas, estrechas o complejas para trasladarlas directamente a un formato de papel. Aunque el papel sin duda puede moldearse hasta formar una verdadera cavidad en 3D, carece de la extrema maleabilidad del plástico caliente. Debido a esta diferencia intrínseca, la mayoría de las conversiones requieren primero un rediseño cuidadoso.
¿Qué hace que falle un prototipo de blister de papel?
Las causas más habituales son una tensión excesiva concentrada en una zona, un flujo de material deficiente, paredes demasiado inclinadas, esquinas pronunciadas, rebajes restrictivos o una profundidad desproporcionada respecto a la superficie de base. Estos fallos suelen manifestarse en forma de grietas, arrugas, springback pronunciado o una profundidad muy irregular. En casi todos los casos, un ajuste geométrico es la primera línea de defensa, ya que la forma subyacente suele ser lo que provoca el problema.
¿Por qué se necesita una muestra antes de presupuestar?
Ofrecer un presupuesto fiable depende en gran medida de los requisitos específicos de la forma elegida. Factores como la elección de la cartulina, la complejidad del utillaje, la geometría general, las pruebas necesarias y la repetibilidad esperada influyen todos en el precio final. Crear una muestra demuestra si la cazoleta puede conformarse correctamente, alojar el producto sin problemas y mantener la estabilidad a lo largo de una producción. Por eso, unas pruebas rigurosas casi siempre deben preceder a un presupuesto formal.
¿Cuándo debería considerarse el molded pulp como alternativa?
El molded pulp se convierte en una alternativa sólida cuando el concepto de envase encaja mejor con ese proceso de fabricación específico, o cuando la geometría del producto simplemente no se adapta a una cazoleta de papel termoformado para blister. Se trata de un enfoque completamente distinto, regido por comportamientos de material y reglas de diseño propios. Esta decisión debe tomarse con cuidado; aunque ambas opciones se basan en fibra, funcionan de forma totalmente diferente.
¡Solicite una muestra gratuita ahora!


