

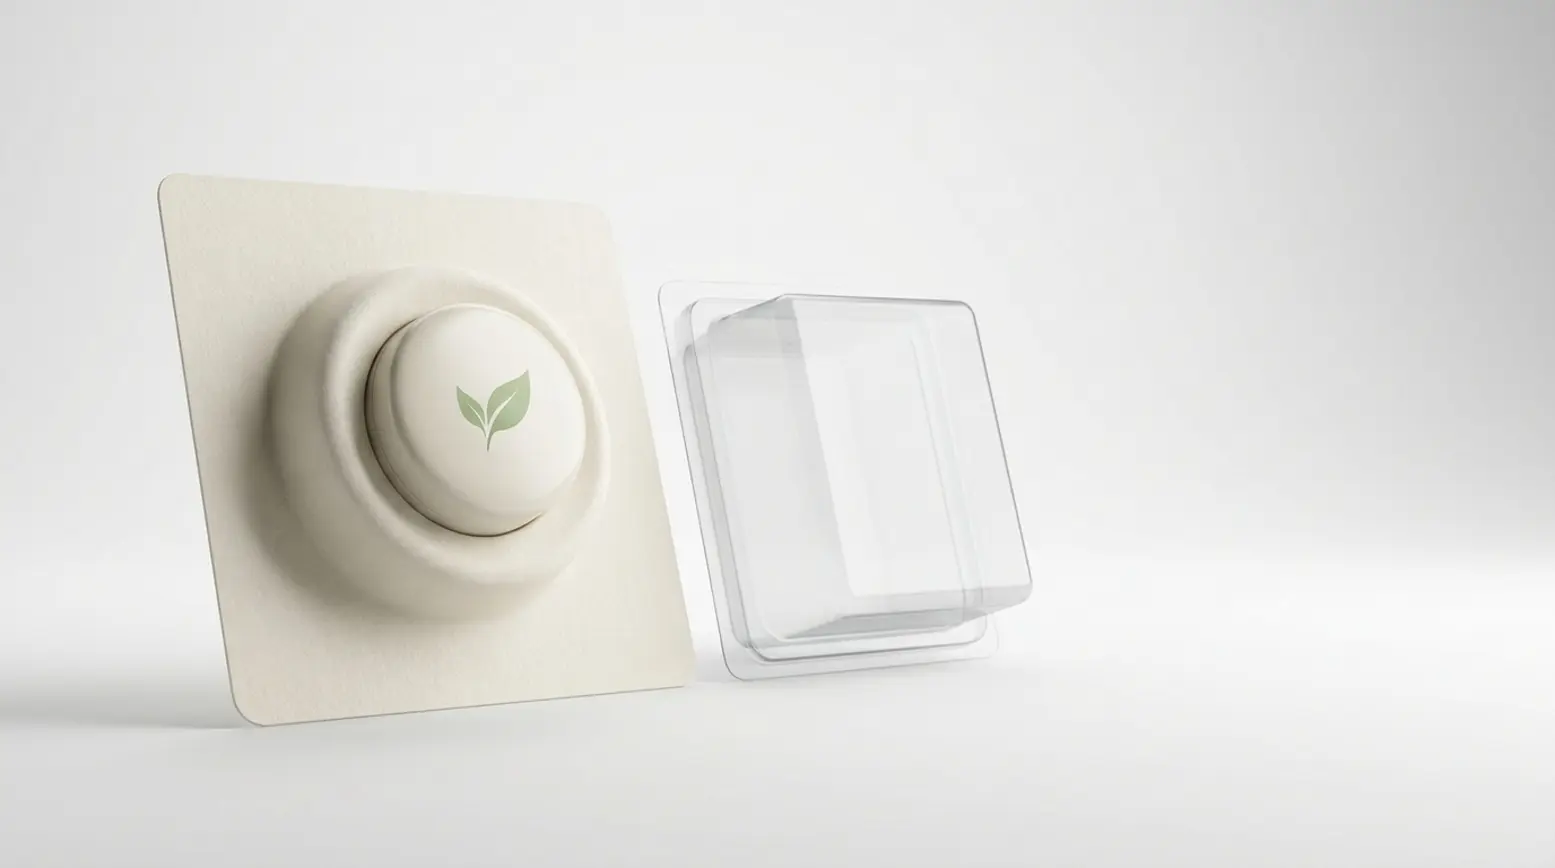

Czy istniejący kształt blistra PET można odtworzyć w papierze? Czasem tak, ale rzadko jako dokładną kopię. Papierowe wkładki blistrowe potrafią tworzyć prawdziwe trójwymiarowe wgłębienie, jednak formowanie papierowej wkładki ma wyraźne ograniczenia, ponieważ papier nie zachowuje się jak ogrzany plastik. Dlatego na pierwszym miejscu zawsze stoi geometria. Głębokość, kąty ścian, narożniki, podcięcia oraz powtarzalność decydują o tym, czy dany kształt jest realistyczny, co zwykle oznacza konieczność wykonania próbki, zanim można podać wiarygodną wycenę.
• Formowanie papierowej wkładki blistrowej pozwala uzyskać ukształtowane wgłębienie z papieru, ale nie odtworzy każdego projektu blistra PET.
• Geometria jest najważniejszym czynnikiem, ponieważ tektura ma ograniczoną rozciągliwość i jest zależna od kierunku włókien.
• Głębokie wgłębienia, strome ściany, ostre narożniki i podcięcia zwiększają ryzyko pękania, marszczenia się i słabego dopasowania.
• Najczęstszym rozwiązaniem jest zmiana kształtu, na przykład zmniejszenie głębokości lub złagodzenie przejść, a nie sama zmiana materiału.
• Praktyczne podejście jest proste: przesłać produkt lub jego wymiary, ocenić próbkę, a następnie zdecydować, czy papier jest właściwym materiałem na wkładkę.
Czym w praktyce jest formowanie papierowej wkładki blistrowej
Papierowa wkładka blistrowa to formowany element z papieru
Papierowa wkładka blistrowa to element wykonany z papieru, który pewnie utrzymuje produkt wewnątrz opakowania detalicznego. Powstaje z płaskiego arkusza, formowanego w wgłębienie. Takie uformowane wgłębienie z papieru sprawia, że produkt pozostaje stabilnie na swoim miejscu, łącząc dopasowanie z prezentacją. Mówiąc prościej, wkładka zastępuje tradycyjny blister PET papierową alternatywą, która nadal utrzymuje pozycję produktu i całą konstrukcję opakowania.
Dlaczego papier nie formuje się tak jak PET
Podczas formowania tektury materiał jest prowadzony i dociskany do narzędzia, aby uzyskał wymagany kształt. PET zachowuje się zupełnie inaczej, ponieważ ogrzany plastik może znacznie swobodniej wpływać w skomplikowane detale. Papier ma mniejszą rozciągliwość i jest silnie uzależniony od kierunku włókien, wilgotności, lokalnego nacisku oraz samego narzędzia. Z tych powodów formowanie papierowej wkładki blistrowej trzeba projektować wokół właściwości materiału już od samego początku, a nie traktować papieru jako bezpośredniego zamiennika plastiku.
Dlaczego formowanie papierowej wkładki blistrowej zaczyna się od geometrii
Ograniczona rozciągliwość i kierunek włókien
Papier ma usłojenie, co oznacza, że jego włókna biegną głównie w jednym kierunku. Ma to duży wpływ na to, jak tektura zachowuje się podczas formowania. Materiał musi przejść w kształt trójwymiarowy bez zbytniego rwania się, fałdowania czy cofania po uformowaniu. Takie cofanie nazywane jest często efektem sprężystego powrotu i występuje, gdy element próbuje częściowo wrócić do pierwotnego, płaskiego stanu. Na wynik wpływają rodzaj tektury, poziom wilgotności, narzędzie, kierunek włókien oraz ostateczna geometria. W efekcie ograniczeń opakowań z formowanego włókna nie da się sprowadzić do jednej reguły ani prostego współczynnika głębokości.
Dlaczego kształt blistra PET często wymaga przeprojektowania na papier
Blister PET zwykle znacznie łatwiej utrzymuje ostre detale, strome ściany i ciasne narożniki niż papier. Papierowa wkładka blistrowa wymaga natomiast zazwyczaj indywidualnego projektu, ponieważ materiał ma mniejszą swobodę rozciągania i wyginania. Jeśli oryginalne wgłębienie jest głębokie, wąskie lub zawiera gwałtowne zmiany kształtu, bezpośrednie skopiowanie rzadko jest wykonalne. W wielu przypadkach najlepszym rozwiązaniem jest przeprojektowanie wkładki wokół produktu oraz specyficznych wymagań geometrycznych papieru, tak aby opakowanie dało się formować w sposób niezawodny i powtarzalny.
Kluczowe pytania o geometrię przy formowaniu papierowej wkładki blistrowej
Głębokość w stosunku do powierzchni podstawy
Pierwszym czynnikiem do rozważenia jest głębokość wgłębienia w stosunku do jego szerokości i długości. Większa głębokość formowania zmusza papier do dalszego wnikania w narzędzie. Naturalnie zwiększa to ryzyko pękania, słabo odwzorowanych detali lub nierównej grubości. Ogólnie rzecz biorąc, kształt szeroki i płytki jest dużo łatwiejszy do wykonania niż głęboki i wąski. Sprawdzenie tej proporcji to jeden z najważniejszych wczesnych kroków przy ocenie ograniczeń projektowych papierowego blistra.
Kąt ściany a swoboda formowania
Kąty ścian są równie ważne, ponieważ strome boki dają materiałowi mniej swobody, by uformować się gładko. Szersze, bardziej otwarte ściany zwykle pozwalają tekturze osiąść w docelowym kształcie ze znacznie mniejszym naprężeniem. Nie oznacza to, że każdy projekt wymaga dokładnie tego samego kąta. Chodzi raczej o to, że kształt ścian musi być dostosowany do tektury, produktu i narzędzia, aby zapewnić bardzo stabilny proces produkcji.
Narożniki i łagodniejsze przejścia
Narożniki i przejścia często decydują o tym, czy dana koncepcja formowanego opakowania z papieru w ogóle jest wykonalna. Łagodne krzywizny sprawdzają się znacznie lepiej niż ostre zmiany, ponieważ rozkładają obciążenie na większą powierzchnię. Ostre narożniki koncentrują zbyt duży nacisk w jednym miejscu, co drastycznie zwiększa ryzyko uszkodzenia. Podobny problem pojawia się, gdy wiele gwałtownych zmian kształtu skupia się blisko siebie, powodując szybkie narastanie lokalnych naprężeń.
Dlaczego podcięcia są trudne
Podcięcia to kształty zaginające się do wewnątrz, przez co trudno wyjąć element z narzędzia lub załadować do niego produkt. Stanowi to problem dla papieru i jest szczególnie trudne w przypadku głęboko tłoczonych koncepcji z tektury, które wymagają stabilnego wyjmowania i powtarzalnego dopasowania. Rozwiązania, które w plastiku działają bez zarzutu, w papierze bywają skrajnie trudne, jeśli nie całkiem niemożliwe do zastosowania. Zawsze gdy w grę wchodzi tego rodzaju geometria, wykonanie prototypu papierowej wkładki blistrowej jest zwykle najlepszym sposobem oceny rzeczywistego ryzyka przed podjęciem ostatecznych decyzji.
Dlaczego wiele ostrych zmian kształtu zwiększa ryzyko
Gdy zmiany głębokości, narożniki, wąskie strefy i strome ściany skupiają się na małej powierzchni, materiał nie ma przestrzeni, by przemieszczać się w kontrolowany sposób. Może to wywołać kilka problemów jednocześnie. Element może pęknąć w jednym miejscu, pomarszczyć się w innym, a ostatecznie odkształcić po uformowaniu. Z tego powodu całą geometrię papierowej wkładki należy zawsze oceniać jako spójny system, a nie sprawdzać poszczególne cechy osobno.
Typowe problemy przy formowaniu papierowej wkładki blistrowej
Pękanie przy zbyt wysokim naprężeniu lokalnym
Pękanie pojawia się, gdy materiał nie może rozciągnąć się na tyle, by nadążyć za zamierzonym kształtem. Ta wada najczęściej występuje przy ciasnych narożnikach, ostrych przejściach lub zbyt głębokich obszarach. Nawet niewielkie pęknięcie może osłabić wkładkę i zmienić dopasowanie produktu. W efekcie cierpi zarówno ochrona, jak i wygląd, a powtarzalną produkcję znacznie trudniej kontrolować.
Marszczenie się przy niekontrolowanym nadmiarze materiału
Marszczenie się pojawia się, gdy nadmiar materiału nie ma dokąd „uciec” podczas formowania. Fałdy często powstają wzdłuż ścian lub wokół narożników. Choć czasem zmarszczka jest wyłącznie wadą wizualną, może też zaburzać sposób, w jaki produkt układa się we wgłębieniu. W pełnej serii produkcyjnej może to prowadzić do poważnych problemów ze spójnością, ponieważ jedna udana próbka nie gwarantuje jeszcze stabilnej produkcji.
Sprężysty powrót po zdjęciu siły formującej
Po zdjęciu siły formującej wkładka może próbować częściowo wrócić do pierwotnego, płaskiego stanu. Zjawisko to nazywane jest powszechnie sprężystym powrotem. W efekcie ostateczne wgłębienie może się lekko rozejść lub utracić istotne detale. Jest to szczególnie problematyczne, gdy wkładka musi utrzymywać produkt w precyzyjnej pozycji, ponieważ nawet najmniejsze odkształcenie może wpłynąć na załadunek, zamknięcie opakowania i ogólny wygląd na półce.
Niespójna głębokość lub kształt w produkcji seryjnej
Pojedyncza próbka może wyglądać idealnie, ale proces produkcyjny musi też za każdym razem dawać wiarygodne wyniki. Jeśli głębokość lub kształt znacząco różnią się między elementami, może to prowadzić do luźnego dopasowania, komplikacji montażowych lub zauważalnych niespójności w opakowaniu. Powtarzalność oznacza uzyskiwanie dokładnie tego samego efektu za każdym razem, dlatego jest kluczowym obszarem uwagi dla inżynierów, zespołów produktowych i specjalistów ds. zakupów. Formowanie papierowej wkładki blistrowej należy więc zawsze oceniać zarówno pod kątem wstępnej wykonalności, jak i długoterminowej spójności.
Jak poprawić formowanie papierowej wkładki blistrowej, gdy kształt nie działa
Ograniczyć głębokość tam, gdzie to możliwe
Podstawowym rozwiązaniem jest zazwyczaj korekta geometrii. Jeśli wgłębienie jest zbyt głębokie w stosunku do powierzchni podstawy, niewielkie zmniejszenie głębokości daje natychmiastowe korzyści. Ogranicza to dystans, jaki musi pokonać materiał, i znacznie poprawia kontrolę nad kształtem. Skorygowanie projektu jest zwykle o wiele skuteczniejsze niż zwykła zmiana gatunku papieru, ponieważ to sam kształt w największym stopniu decyduje o zachowaniu materiału podczas formowania.
Otworzyć kąt ściany
Strome ściany szybko odsłaniają ograniczenia każdej koncepcji formowanego papierowego opakowania wkładkowego czy papierowej wkładki blistrowej. Otwarcie kąta ściany daje tekturze niezbędną swobodę, by rozciągnąć się w docelowy kształt. Taka korekta minimalizuje lokalne naprężenia i pozwala wkładce znacznie czyściej oddzielić się od narzędzia. W dłuższej perspektywie toruje też drogę do bardzo stabilnej produkcji.
Złagodzić przejścia i narożniki
Łagodniejsze przejścia znacznie zmniejszają ryzyko pękania, jednocześnie poprawiając jakość powierzchni. Nawet niewielkie korekty geometrii mogą zrobić ogromną różnicę, rozkładając naprężenia bardziej równomiernie na formowanej powierzchni. Jeśli kształt produktu na to pozwala, wprowadzenie zaokrągleń jest często bardzo praktycznym usprawnieniem. Ta zasadnicza różnica jest właśnie powodem, dla którego wkładkę trzeba projektować od nowa jako komponent papierowy, a nie po prostu kopiować istniejące wgłębienie PET.
Przetestować rzeczywisty kształt produktu przed podjęciem ostatecznych decyzji
Rzeczywisty fizyczny produkt powinien zawsze stanowić główny punkt odniesienia, ponieważ jego prawdziwe kontury, konkretne punkty dopasowania i drobne detale decydują o tym, czy dany kształt wgłębienia sprawdzi się w praktyce. Rysunek jest pomocny, ale rzadko ujawnia ukryte ryzyka związane z ciasnymi narożnikami, wahaniami głębokości czy ograniczeniami przy załadunku. Wczesne testy oszczędzają mnóstwo czasu na dalszych etapach, potwierdzając wykonalność koncepcji, zanim zostaną zatwierdzone grafika i narzędzia. Dla zespołów zakupowych doskonale pokazuje to, dlaczego fizyczne próbkowanie zwykle musi poprzedzać wiarygodną wycenę.
Które produkty najlepiej nadają się do tego rozwiązania
Łatwiejszy przypadek: kompaktowy produkt o łagodnych konturach
Kompaktowe produkty o gładkich krawędziach i ograniczonej głębokości są zwykle najłatwiejsze do przekonwertowania. Dobrym przykładem są małe kosmetyki, pomadki ochronne czy inne przedmioty o łagodnych konturach. Ponieważ wymagana geometria wgłębienia jest prostsza, materiał formuje się znacznie równiej. Tego rodzaju produkty to bardzo dobrzy kandydaci do przejścia z wkładki PET na alternatywę papierową.
Trudniejszy przypadek: głęboki, wąski produkt lub trudne podcięcia
Produkt głęboki i wąski jest znacznie trudniejszy, ponieważ wgłębienie musi rozciągać się w dół bez wystarczającej szerokości, by wspierać właściwy przepływ materiału. Trudne podcięcia dodają kolejny poziom złożoności, ponieważ wkładka nadal musi łatwo się formować, czysto oddzielać od narzędzia i pewnie utrzymywać produkt. W takich sytuacjach może być konieczne gruntowne przeprojektowanie. Czasem lepszym rozwiązaniem okazuje się zupełnie inna koncepcja opakowania, a nawet pozostanie przy tradycyjnym blistrze plastikowym. Wczesne rozpoznanie tych ograniczeń pozwala zespołom podejmować szybsze i lepiej uzasadnione decyzje.
Kiedy formowanie papierowej wkładki blistrowej jest właściwym rozwiązaniem
Co się zmienia po zastąpieniu wkładki PET
Zastąpienie wkładki PET papierem zasadniczo zmienia skład materiałowy opakowania. Choć ta zmiana z pewnością wspiera szersze wybory w zakresie zrównoważonych opakowań, nadal obowiązują ograniczenia techniczne. Papier po prostu nie dorówna PET pod względem przezroczystości, ostrości detali na krawędziach czy elastyczności w oddawaniu bardzo złożonych kształtów. Jeśli jednak geometria się do tego nadaje, przejście na papier płynnie wpisuje się w nasze szersze rozwiązania opakowań all-paper dla produktów detalicznych.
Formowane wkładki papierowe a molded pulp to różne rozwiązania
Warto zaznaczyć, że formowane wkładki papierowe i molded pulp wykorzystują zupełnie inne procesy. Papierowa wkładka blistrowa powstaje z ciągłego arkusza tektury, natomiast molded pulp opiera się na zupełnie innym zachowaniu materiału i innych zasadach projektowania. Osobom zainteresowanym porównaniem obu rozwiązań polecamy nasz przewodnik po opakowaniach z molded pulp, który szczegółowo omawia tę metodologię. Rozróżnienie tych opcji pomaga zespołom rozwojowym wybrać właściwą ścieżkę i zapobiega pomyleniu podobnych materiałów włóknistych.
Praktyczny kolejny krok
Dlaczego do testów potrzebny jest rzeczywisty produkt
Rzeczywisty fizyczny produkt ujawnia znacznie więcej, niż mógłby kiedykolwiek pokazać zwykły szkic. Odsłania prawdziwe kontury, drobne detale i kluczowe punkty dopasowania, które decydują o powodzeniu opakowania. Dlatego fizyczne próbkowanie pozostaje najlepszym sposobem oceny rzeczywistej wykonalności. Pozwala zespołom inżynieryjnym, produktowym i zakupowym oceniać dokładnie ten sam fizyczny prototyp, co ułatwia rzeczowe rozmowy o dopasowaniu, estetyce i potencjalnym ryzyku produkcyjnym.
Od wymiarów przez próbkę do decyzji
Sam proces jest niezwykle prosty. Wystarczy przesłać nam produkt lub dokładne wymiary, jeśli fizyczny egzemplarz nie jest jeszcze dostępny. Następnie opracowujemy wstępny kształt wkładki, wykonujemy próbkę do oceny i wspólnie decydujemy, czy papier rzeczywiście jest właściwym materiałem do tego zadania. Osoby zainteresowane tą opcją mogą poprosić o próbkę, aby ocenić dopasowanie, wygląd konstrukcji i fakturę powierzchni papieru na długo przed podjęciem większych zobowiązań produkcyjnych.
FAQ
Czy każdą wkładkę blistrową PET można przekonwertować na papier?
Nie. Wiele kształtów PET jest po prostu zbyt głębokich, ostrych, wąskich lub złożonych, by dało się je bezpośrednio przenieść na format papierowy. Papier z pewnością można uformować w prawdziwe trójwymiarowe wgłębienie, ale brakuje mu skrajnej podatności ogrzanego plastiku. Z powodu tej fundamentalnej różnicy większość konwersji wymaga najpierw przemyślanego przeprojektowania.
Co sprawia, że prototyp papierowej wkładki blistrowej zawodzi?
Najczęstszymi przyczynami są nadmierne naprężenie skupione w jednym miejscu, słaby przepływ materiału, zbyt strome ściany, ostre narożniki, ograniczające podcięcia lub nieproporcjonalna głębokość w stosunku do powierzchni podstawy. Te problemy zwykle objawiają się jako pękanie, marszczenie się, agresywny sprężysty powrót lub bardzo nierówna głębokość. Niemal w każdym przypadku pierwszą linią obrony jest korekta geometrii, ponieważ to zazwyczaj sam kształt leży u źródeł problemu.
Dlaczego przed wyceną potrzebna jest próbka?
Podanie wiarygodnej wyceny w dużej mierze zależy od konkretnych wymagań wybranego kształtu. Na ostateczną cenę wpływają między innymi wybór tektury, złożoność narzędzia, ogólna geometria, konieczne testy oraz oczekiwana powtarzalność. Wykonanie próbki pozwala potwierdzić, czy wkładka poprawnie się formuje, dobrze przyjmuje produkt i zachowuje stabilność w całej serii produkcyjnej. Dlatego rzetelne testy niemal zawsze muszą poprzedzać formalną wycenę.
Kiedy warto zamiast tego rozważyć molded pulp?
Molded pulp staje się dobrą alternatywą, gdy koncepcja opakowania lepiej pasuje do tego konkretnego procesu produkcyjnego lub gdy geometria produktu po prostu nie nadaje się do formowanej papierowej wkładki blistrowej. To zupełnie odrębne podejście, rządzące się własnym zachowaniem materiału i innymi zasadami projektowania. Tę decyzję warto podejmować rozważnie: choć oba rozwiązania bazują na włóknie, działają w zupełnie inny sposób.
Zamów teraz bezpłatną próbkę!


