


Kan en eksisterende PET-blisterform genskabes i papir? Nogle gange, ja, men sjældent som en direkte kopi. Selvom papirblistercups kan danne et ægte 3D-hulrum, har formning af papirblistercups klare begrænsninger, fordi papir ikke opfører sig som opvarmet plastik. Derfor skal geometrien komme først. Dybde, vægvinkler, hjørner, underskæringer og reproducerbarhed afgør tilsammen, om en form er realistisk, hvilket betyder, at der som regel kræves en prøve, før der kan gives et pålideligt tilbud.
• Formning af papirblistercups kan skabe et formet papirhulrum, men kan ikke gengive ethvert PET-blisterdesign.
• Geometri er den vigtigste faktor, fordi pap har begrænset strækbarhed og er begrænset af fiberretningen.
• Dybe hulrum, stejle vægge, skarpe hjørner og underskæringer øger risikoen for revner, rynker og dårlig pasform.
• Den mest almindelige løsning er en formændring, som at reducere dybden eller udjævne overgange, frem for blot at skifte materiale.
• Den praktiske fremgangsmåde er enkel: send produktet eller dets mål, gennemgå en prøve, og beslut derefter, om papir er det rette materiale til cuppen.
Hvad formning af papirblistercups betyder i enkle vendinger
En papirblistercup er en formet papirkomponent
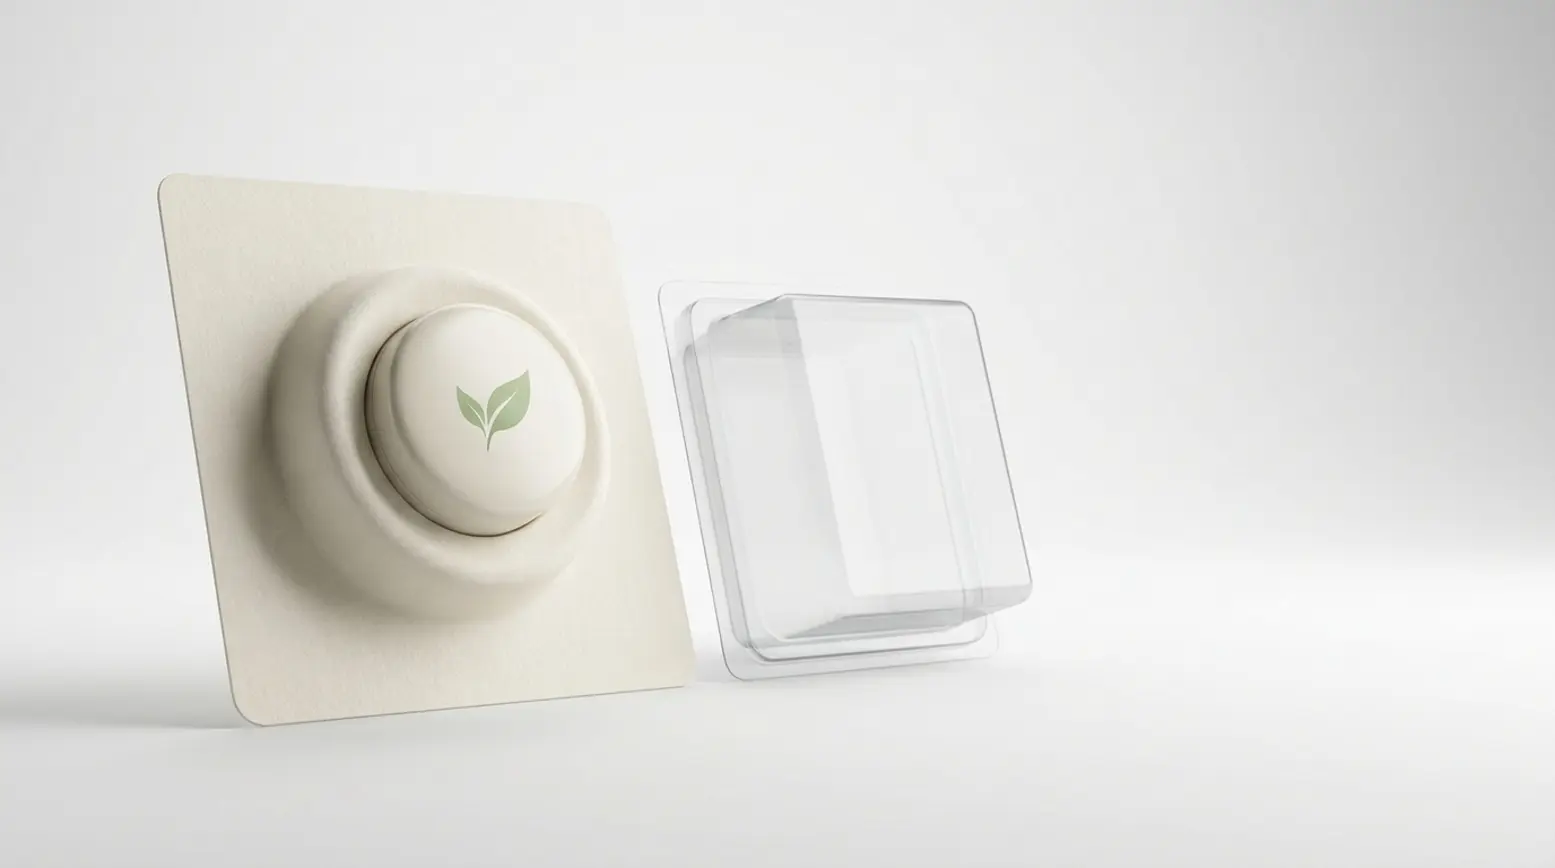
En papirblistercup er en papirbaseret komponent, der holder et produkt sikkert fast inde i retailemballagen. Den starter som et fladt ark og formes til et hulrum. Dette formede papirhulrum sikrer, at produktet forbliver fast på plads, og forener pasform og præsentation. Kort sagt erstatter cuppen en traditionel PET-blister med et papiralternativ, der fortsat understøtter produktets position og hele emballagestrukturen.
Hvorfor papir ikke formes som PET
Under formningen af pap ledes og presses materialet ind i et værktøj for at bevare den ønskede form. PET opfører sig ganske anderledes, da opvarmet plastik kan flyde langt friere ind i komplekse detaljer. Papir har mindre strækbarhed og påvirkes i høj grad af fiberretning, fugt, lokalt tryk og selve værktøjet. På grund af disse faktorer skal formning af papirblistercups designes omkring materialets egenskaber fra begyndelsen, i stedet for at behandle papir som en direkte erstatning for plastik.
Hvorfor formning af papirblistercups starter med geometri
Begrænset strækbarhed og fiberretning
Papir har en fiberretning, hvilket betyder, at fibrene primært løber i én retning. Dette påvirker i høj grad, hvordan papet bevæger sig under formningsprocessen. Materialet skal overgå til en 3D-form uden at rive, folde eller trække sig for meget sammen, når det er formet. Denne sammentrækning kaldes ofte springback og opstår, når delen forsøger at vende delvist tilbage til sin oprindelige flade form. Papkvalitet, fugtniveau, værktøj, fiberretning og den endelige geometri påvirker alle sammen resultatet. Følgelig kan begrænsningerne for formet fiberemballage ikke koges ned til én enkelt regel eller et simpelt dybdeforhold.
Hvorfor en PET-blisterform ofte skal designes om i papir
En PET-blister kan typisk bevare skarpe detaljer, stejle vægge og tætte hjørner langt lettere end papir. Omvendt kræver en papirblistercup som regel et skræddersyet design, fordi materialet har mindre frihed til at strække og bøje sig. Hvis det oprindelige hulrum er dybt, smalt eller har pludselige formændringer, er en direkte kopi sjældent mulig. I mange tilfælde er den bedste tilgang at redesigne cuppen omkring produktet og papirets specifikke geometriske behov, så emballagen kan formes pålideligt og ensartet.
De vigtigste geometrispørgsmål ved formning af papirblistercups
Dybde i forhold til fodaftryk
Den første overvejelse er hulrummets dybde sammenlignet med dets samlede bredde og længde. En større formningsdybde tvinger papiret til at bevæge sig længere ind i værktøjet. Dette øger naturligt risikoen for revner, dårligt definerede detaljer eller ujævn tykkelse. Generelt er en bred og flad form langt lettere at fremstille end en dyb og smal. At kontrollere dette forhold er et af de vigtigste tidlige skridt, når man vurderer grænserne for papirblisterdesign.
Vægvinkel og formningsfrihed
Vægvinkler er lige så vigtige, fordi stejle sider giver materialet mindre frihed til at forme sig jævnt. Bredere, mere åbne vægge gør det generelt muligt for papet at falde på plads i sin form med langt mindre spænding. Det betyder ikke, at alle projekter kræver præcis den samme vinkel. Det betyder derimod, at vægdesignet skal harmonere med papet, produktet og værktøjet for at sikre en meget stabil produktionsproces.
Hjørner og blødere overgange
Hjørner og overgange afgør ofte, om et formet papiremballagekoncept rent faktisk er brugbart. Bløde kurver klarer sig markant bedre end skarpe skift, fordi de fordeler belastningen over et større område. Skarpe hjørner koncentrerer for meget tryk på ét sted, hvilket drastisk øger risikoen for fejl. Et lignende problem opstår, når flere pludselige formændringer samles tæt sammen, hvilket får lokal spænding til at opbygge sig hurtigt.
Hvorfor underskæringer er vanskelige
Underskæringer er former, der bøjer indad, hvilket gør det vanskeligt at frigøre delen fra værktøjet eller at fylde den med et produkt. Dette udgør et problem for papir og er særligt vanskeligt for dybttrukne papkoncepter, der kræver en stabil frigørelse og en reproducerbar pasform. Funktioner, der fungerer problemfrit i plastik, er ofte ekstremt vanskelige, hvis ikke helt uegnede, i papir. Når denne type geometri er involveret, er det typisk bedst at lave en papirblisterprototype for at vurdere de reelle risici, før man træffer nogen endelige beslutninger.
Hvorfor mange skarpe formændringer øger risikoen
Når dybdeændringer, hjørner, smalle zoner og stejle vægge alle er koncentreret på et lille område, mangler materialet plads til at bevæge sig på en kontrolleret måde. Dette kan udløse flere problemer samtidig. Delen kan revne ét sted, rynke et andet og til sidst slå sig efter formning. Af denne grund bør den samlede geometri af en papircup altid vurderes som et komplet system frem for at tjekke enkelte detaljer isoleret.
Almindelige fejltyper ved formning af papirblistercups
Revner, når lokal spænding bliver for høj
Revner opstår, når materialet ikke kan strække sig nok til at følge den tilsigtede form. Denne fejl opstår oftest nær tætte hjørner, skarpe overgange eller alt for dybe områder. Selv en lille revne kan svække cuppen og ændre produktets pasform. Både beskyttelsen og det æstetiske udtryk lider derfor under det, hvilket gør reproducerbar produktion langt sværere at styre.
Rynker, når overskydende materiale ikke kan kontrolleres
Rynker opstår, når overskydende materiale ikke har nogen steder at tage hen under formningsprocessen. Folder opstår ofte langs vægge eller omkring hjørner. Selvom en rynke undertiden kun er en visuel fejl, kan den også påvirke, hvordan produktet ligger i hulrummet. I en fuld produktionskørsel kan dette føre til alvorlige konsistensproblemer, da én enkelt acceptabel prøve ikke garanterer et stabilt produktionsresultat.
Springback, når formningskraften fjernes
Når formningskraften slippes, kan cuppen forsøge at vende tilbage til sin oprindelige flade form. Dette fænomen kaldes almindeligvis springback. Resultatet kan være, at det endelige hulrum åbner sig lidt eller mister vigtige detaljer. Dette er særligt problematisk, når cuppen skal holde et produkt i en præcis position, da selv den mindste deformation kan påvirke fyldning, lukning af pakningen og det samlede hyldeudtryk.
Ujævn dybde eller form ved gentagen produktion
En enkelt prøve kan se perfekt ud, men produktionsprocessen skal også give pålidelige resultater igen og igen. Hvis dybden eller formen varierer betydeligt mellem delene, kan det resultere i løs pasform, samlingsproblemer eller mærkbare uregelmæssigheder i emballagen. Reproducerbarhed handler om at opnå præcis det samme resultat hver gang, hvilket gør det til et kritisk fokuspunkt for ingeniører, produktteams og indkøbsfolk. Derfor bør formning af papirblistercups altid vurderes både på indledende gennemførlighed og langsigtet ensartethed.
Sådan forbedrer du formning af papirblistercups, når en form ikke fungerer
Reducér dybden, hvor det er muligt
Den primære løsning er som regel en geometrijustering. Hvis hulrummet er for dybt i forhold til sit fodaftryk, kan en let reduktion af dybden give umiddelbare fordele. Dette begrænser, hvor langt materialet skal bevæge sig, og forbedrer formkontrollen markant. At justere designet er som regel langt mere effektivt end blot at skifte papkvalitet, da selve formen er den primære drivkraft bag materialets formningsadfærd.
Åbn vægvinklen
Stejle vægge afslører hurtigt begrænsningerne ved ethvert støbt papircup-emballagekoncept eller formet papirblistercup-koncept. At åbne vægvinklen giver papet den nødvendige frihed til at strække sig på plads. Denne justering minimerer lokal spænding og gør det muligt for cuppen at frigøre sig langt renere fra værktøjet. På sigt baner det også vejen for en meget stabil produktion.
Blødgør overgange og hjørner
Blødere overgange reducerer risikoen for revner betydeligt, samtidig med at overfladekvaliteten forbedres. Selv mindre geometriske justeringer kan gøre en enorm forskel ved at fordele spændingen mere jævnt over det formede område. Hvis produktets form tillader det, er indførelsen af afrundede detaljer ofte en meget praktisk forbedring. Denne grundlæggende forskel er præcis grunden til, at en cup skal udvikles unikt som papirkomponent frem for blot at kopiere et eksisterende PET-hulrum.
Test den reelle produktform, før du træffer den endelige beslutning
Det fysiske produkt bør altid være dit primære referencepunkt, da dets reelle konturer, specifikke pasformpunkter og fine detaljer afgør, om en hulrumsform vil fungere. En tegning er nyttig, men afslører sjældent de skjulte risici forbundet med tætte hjørner, dybdevariationer eller begrænsninger ved fyldning. Tidlig testning sparer enormt meget tid senere hen, da det bekræfter et koncepts levedygtighed, før layout og værktøj færdiggøres. For indkøbsteams illustrerer dette perfekt, hvorfor fysiske prøver som regel skal gå forud for et pålideligt tilbud.
Hvilke produkter egner sig bedst til denne løsning
Det lette tilfælde: kompakt produkt med bløde konturer
Kompakte produkter med jævne kanter og begrænset dybde er generelt de nemmeste at konvertere. Gode eksempler omfatter små kosmetikprodukter, læbepomader eller andre varer med bløde konturer. Fordi den nødvendige hulrumsgeometri er enklere, kan materialet formes langt mere jævnt. Disse typer produkter er meget velegnede kandidater til en overgang fra en PET-cup til et papiralternativ.
Det vanskelige tilfælde: dybt, smalt produkt eller kraftige underskæringer
Et dybt og smalt produkt er væsentligt vanskeligere, fordi hulrummet skal strække sig nedad uden tilstrækkelig bredde til at understøtte en ordentlig materialestrøm. Kraftige underskæringer tilføjer endnu et lag af kompleksitet, da cuppen stadig skal kunne formes let, frigøres rent og holde varen sikkert fast. I sådanne tilfælde kan et grundigt redesign være nødvendigt. Nogle gange viser et helt andet emballagekoncept, eller endda fastholdelse af en traditionel plastikblister, sig at være det bedre valg. At erkende disse begrænsninger tidligt gør det muligt for teams at træffe hurtigere og mere velinformerede beslutninger.
Hvornår formning af papirblistercups er den rette løsning
Hvad der ændrer sig, når PET-cuppen erstattes
At erstatte en PET-cup med papir ændrer grundlæggende emballagens materialesammensætning. Selvom dette skifte bestemt understøtter bredere valg af bæredygtig emballage, gælder de tekniske begrænsninger stadig. Papir kan simpelthen ikke matche PET, når det kommer til transparens, knivskarp kantdetaljering eller fleksibiliteten til at rumme meget komplekse former. Hvis geometrien viser sig egnet, passer overgangen dog problemfrit ind i vores bredere all-paper-emballage løsninger til retailprodukter.
Formede papircups og molded pulp er forskellige løsninger
Det er vigtigt at bemærke, at formede papircups og molded pulp anvender helt forskellige processer. En papirblistercup formes af et sammenhængende ark pap, mens molded pulp bygger på helt andre materialeegenskaber og designprincipper. Hvis du er interesseret i at sammenligne de to, gennemgår vores guide til molded pulp-emballage netop denne metode. At skelne mellem disse muligheder hjælper udviklingsteams med at vælge den rette vej og forhindrer forvirring mellem lignende fiberbaserede materialer.
Det praktiske næste skridt
Hvorfor det reelle produkt er nødvendigt til testning
Det fysiske produkt afslører langt mere, end en simpel skitse nogensinde kunne. Det viser de reelle konturer, fine detaljer og kritiske pasformpunkter, der afgør emballagens succes. Fysiske prøver forbliver derfor den bedste måde at afgøre den reelle gennemførlighed på. Det giver ingeniør-, produkt- og indkøbsteams mulighed for at vurdere præcis den samme fysiske prototype, hvilket muliggør velfunderede drøftelser om pasform, æstetik og potentielle produktionsrisici.
Fra mål til prøve til beslutning
Processen er bemærkelsesværdigt enkel. Send os produktet, eller giv os præcise mål, hvis det fysiske produkt endnu ikke er tilgængeligt. Vi udvikler derefter den indledende cupform, fremstiller en prøve til gennemgang og beslutter i fællesskab, om papir virkelig er det rette materiale til opgaven. Hvis du er klar til at udforske denne mulighed, kan du anmode om en prøve for at vurdere pasformen, det strukturelle udseende og papiroverfladens taktile kvalitet, længe før der træffes større produktionsbeslutninger.
FAQ
Kan enhver PET-blistercup konverteres til papir?
Nej. Mange PET-former er simpelthen for dybe, skarpe, smalle eller komplekse til at kunne overføres direkte til et papirformat. Papir kan ganske vist formes til et ægte 3D-hulrum, men mangler den ekstreme fleksibilitet, som opvarmet plastik har. På grund af denne grundlæggende forskel kræver de fleste konverteringer først et gennemtænkt redesign.
Hvad får en papirblisterprototype til at fejle?
De mest almindelige årsager omfatter for stor spænding på ét område, dårlig materialestrøm, alt for stejle vægge, skarpe hjørner, begrænsende underskæringer eller uforholdsmæssig stor dybde i forhold til fodaftrykket. Disse fejl viser sig typisk som revner, rynker, kraftig springback eller stærkt ujævn dybde. I næsten alle tilfælde er en geometrisk justering det første forsvar, da den underliggende form som regel er det, der driver problemet.
Hvorfor er en prøve nødvendig, før der kan gives et tilbud?
Et pålideligt tilbud afhænger i høj grad af de specifikke krav til den valgte form. Faktorer som papvalg, værktøjskompleksitet, samlet geometri, nødvendig testning og forventet reproducerbarhed påvirker alle den endelige pris. At fremstille en prøve beviser, om cuppen kan formes korrekt, rumme produktet problemfrit og bevare stabiliteten gennem en hel produktionskørsel. Derfor skal grundig testning næsten altid gå forud for et formelt tilbud.
Hvornår bør molded pulp overvejes i stedet?
Molded pulp bliver et stærkt alternativ, når emballagekonceptet passer bedre med netop den fremstillingsproces, eller når produktets geometri simpelthen ikke egner sig til en formet papirblistercup. Det er en helt separat tilgang, der styres af unikke materialeegenskaber og andre designregler. Denne beslutning bør træffes omhyggeligt; selvom begge muligheder er fiberbaserede, fungerer de på helt forskellige måder.
Anmod om en gratis prøve nu!


