

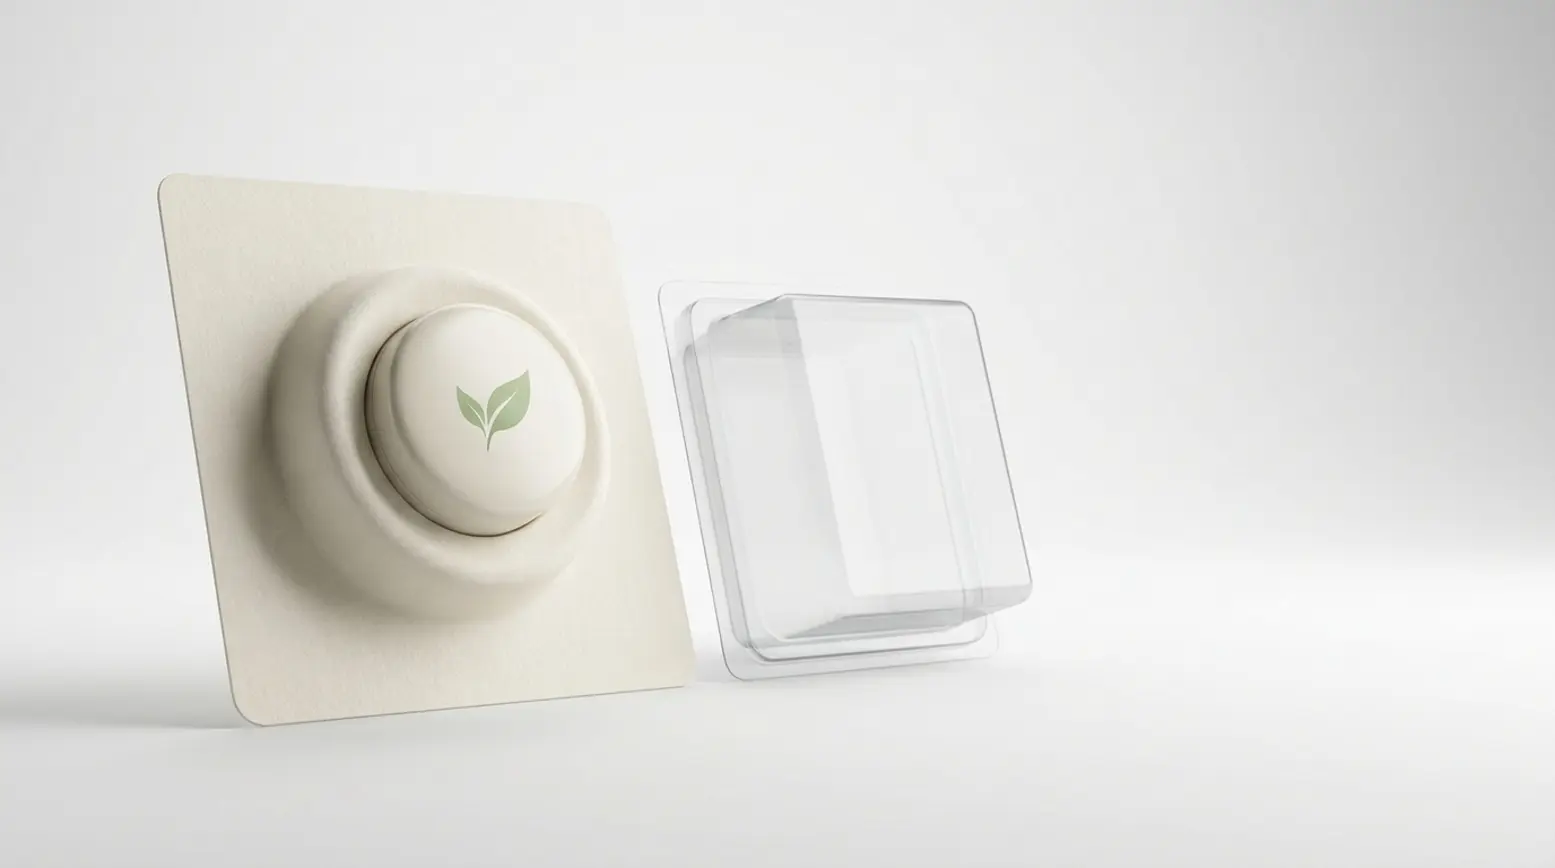

Une forme de blister PET existante peut-elle être reproduite en papier ? Parfois oui, mais rarement à l'identique. Si les coques blister en papier permettent de créer une véritable cavité en 3D, le formage de coques blister en papier présente des limites claires, car le papier ne se comporte pas comme du plastique chauffé. La géométrie doit donc toujours passer en premier. La profondeur, les angles de paroi, les coins, les contre-dépouilles et la répétabilité déterminent tous si une forme est réaliste, ce qui signifie qu'un échantillonnage est généralement nécessaire avant de pouvoir fournir un devis fiable.
• Le formage de coques blister en papier permet de créer une cavité en papier formée, mais il ne peut pas reproduire tous les designs de blister PET.
• La géométrie est la considération principale, car le carton a une capacité d'étirement limitée et est contraint par le sens des fibres.
• Les cavités profondes, les parois abruptes, les angles vifs et les contre-dépouilles augmentent les risques de fissuration, de plissement et de mauvais ajustement.
• La solution la plus courante consiste à modifier la forme, par exemple en réduisant la profondeur ou en adoucissant les transitions, plutôt qu'à simplement changer de matériau.
• L'approche pratique est simple : envoyez le produit ou ses dimensions, examinez un échantillon, puis décidez si le papier est le bon matériau pour la coque.
Ce que signifie le formage de coques blister en papier, en termes simples
Une coque blister en papier est un composant en papier formé
Une coque blister en papier est un composant à base de papier qui maintient un produit fermement à l'intérieur d'un emballage retail. Elle part d'une feuille plane et est moulée en une cavité. Cette cavité en papier formée garantit que le produit reste solidement en place, en harmonisant à la fois l'ajustement et la présentation. En clair, la coque remplace un blister PET traditionnel par une alternative en papier qui continue à soutenir la position du produit et la structure globale de l'emballage.
Pourquoi le papier ne se forme pas comme le PET
Lors du formage du carton, le matériau est guidé et pressé dans un outil pour conserver la forme requise. Le PET se comporte de manière assez différente, car le plastique chauffé peut s'écouler beaucoup plus librement dans des détails complexes. Le papier a une capacité d'étirement moindre et il est fortement influencé par le sens des fibres, l'humidité, la pression locale et l'outillage lui-même. Pour ces raisons, le formage de coques blister en papier doit être pensé dès le départ autour des propriétés du matériau, plutôt que de considérer le papier comme un simple substitut du plastique.
Pourquoi le formage de coques blister en papier commence par la géométrie
Étirement limité et sens des fibres
Le papier possède un sens de fibre, ce qui signifie que ses fibres suivent principalement une seule direction. Cela influence considérablement la manière dont le carton se comporte pendant le processus de formage. Le matériau doit passer à une forme 3D sans se déchirer, se plier ou trop se rétracter une fois formé. Cette rétraction est souvent appelée retour élastique, et se produit lorsque la pièce tend à revenir légèrement à son état plat d'origine. Le type de carton, le taux d'humidité, l'outillage, le sens des fibres et la géométrie finale influencent tous le résultat. Par conséquent, les limites de l'emballage en fibre formée ne peuvent pas être résumées en une seule règle ou un simple ratio de profondeur.
Pourquoi une forme de blister PET doit souvent être repensée en papier
Un blister PET peut généralement conserver des détails nets, des parois abruptes et des angles serrés bien plus facilement que le papier. À l'inverse, une coque blister en papier nécessite généralement une conception sur mesure, car le matériau dispose de moins de liberté pour s'étirer et se courber. Si la cavité d'origine est profonde, étroite ou présente des changements de forme abrupts, une copie à l'identique est rarement réalisable. Dans de nombreux cas, la meilleure approche consiste à repenser la coque en fonction du produit et des exigences géométriques spécifiques du papier, afin de garantir un formage fiable et constant de l'emballage.
Les principales questions de géométrie dans le formage de coques blister en papier
La profondeur par rapport à l'emprise au sol
La première considération est la profondeur de la cavité par rapport à sa largeur et à sa longueur globales. Une profondeur de formage plus importante oblige le papier à s'enfoncer davantage dans l'outil. Cela augmente naturellement le risque de fissuration, de détails mal définis ou d'épaisseur irrégulière. En général, une forme large et peu profonde est beaucoup plus facile à produire qu'une forme profonde et étroite. Vérifier ce ratio est l'une des premières étapes les plus cruciales lors de l'évaluation des limites de conception d'un blister en papier.
Angle de paroi et liberté de formage
Les angles de paroi sont tout aussi importants, car des parois abruptes offrent au matériau moins de liberté pour se former harmonieusement. Des parois plus larges et plus ouvertes permettent généralement au carton de prendre sa forme avec beaucoup moins de contraintes. Cela ne signifie pas que chaque projet exige exactement le même angle. Cela signifie plutôt que la conception des parois doit s'harmoniser avec le carton, le produit et l'outillage pour garantir un processus de production très stable.
Angles et transitions plus douces
Les angles et les transitions déterminent souvent si un concept d'emballage en papier formé est réellement viable. Les courbes douces se comportent nettement mieux que les ruptures nettes, car elles répartissent la charge sur une plus grande surface. Les angles vifs concentrent trop de pression en un seul point, augmentant fortement le risque de défaillance. Un problème similaire survient lorsque plusieurs changements de forme abrupts sont regroupés, ce qui provoque une accumulation rapide de contraintes localisées.
Pourquoi les contre-dépouilles sont difficiles
Les contre-dépouilles sont des formes qui s'incurvent vers l'intérieur, ce qui rend la pièce difficile à démouler ou complique le chargement du produit. Cela pose problème pour le papier et se révèle particulièrement délicat pour les concepts en carton emboutis en profondeur, qui exigent un démoulage stable et un ajustement répétable. Des éléments qui fonctionnent parfaitement en plastique sont souvent extrêmement difficiles, voire totalement inadaptés, en papier. Chaque fois que ce type de géométrie est en jeu, créer un prototype de blister en papier est généralement le meilleur moyen d'évaluer les risques réels avant de prendre une décision définitive.
Pourquoi de nombreux changements de forme abrupts augmentent le risque
Lorsque des variations de profondeur, des angles, des zones étroites et des parois abruptes se concentrent tous dans une petite surface, le matériau manque d'espace pour se déplacer de manière contrôlée. Cela peut déclencher plusieurs problèmes simultanément. La pièce peut se fissurer à un endroit, se plisser à un autre, puis se déformer après le formage. Pour cette raison, la géométrie globale d'une coque en papier doit toujours être évaluée comme un système complet, plutôt qu'en examinant chaque élément isolément.
Les principaux modes de défaillance dans le formage de coques blister en papier
Fissuration en cas de contrainte locale trop élevée
La fissuration survient lorsque le matériau ne peut pas s'étirer suffisamment pour suivre la forme prévue. Ce défaut apparaît le plus souvent près des angles serrés, des transitions abruptes ou des zones trop profondes. Même une petite fissure peut fragiliser la coque et altérer l'ajustement du produit. La protection comme l'aspect esthétique en pâtissent alors, ce qui rend une production répétable beaucoup plus difficile à maîtriser.
Plissement lorsque l'excédent de matière n'est pas maîtrisé
Le plissement survient lorsque l'excédent de matière n'a nulle part où aller pendant le processus de formage. Des plis apparaissent fréquemment le long des parois ou autour des angles. Si un pli peut parfois n'être qu'un défaut purement visuel, il peut aussi perturber la manière dont le produit se positionne dans la cavité. Sur une production en série complète, cela peut entraîner de sérieux problèmes de constance, car un seul échantillon acceptable ne garantit pas une production stable.
Retour élastique après le relâchement de la force de formage
Une fois la force de formage relâchée, la coque peut tenter de revenir à son état plat d'origine. Ce phénomène est communément appelé retour élastique. La cavité finale peut alors s'ouvrir légèrement ou perdre des détails essentiels. Cela pose particulièrement problème lorsque la coque doit maintenir un produit dans une orientation précise, car la moindre déformation peut affecter le chargement, la fermeture de l'emballage et l'attrait global en rayon.
Profondeur ou forme irrégulière en production répétée
Un échantillon unique peut sembler parfait, mais le processus de fabrication doit aussi produire des résultats fiables, encore et encore. Si la profondeur ou la forme varie sensiblement d'une pièce à l'autre, cela peut entraîner un ajustement lâche, des complications d'assemblage ou des incohérences visibles dans l'emballage. La répétabilité consiste à obtenir exactement le même résultat à chaque fois, ce qui en fait un point d'attention essentiel pour les ingénieurs, les équipes produit et les acheteurs. Le formage de coques blister en papier doit donc toujours être évalué à la fois sur sa faisabilité initiale et sur sa constance à long terme.
Comment améliorer le formage de coques blister en papier lorsqu'une forme ne fonctionne pas
Réduire la profondeur lorsque c'est possible
La solution principale consiste généralement à ajuster la géométrie. Si la cavité est trop profonde par rapport à son emprise au sol, réduire légèrement cette profondeur peut apporter des bénéfices immédiats. Cela limite la distance que le matériau doit parcourir et améliore fortement le contrôle de la forme. Ajuster la conception est généralement bien plus efficace que de simplement changer de qualité de papier, car c'est la forme elle-même qui détermine principalement le comportement du matériau lors du formage.
Ouvrir l'angle de paroi
Des parois abruptes révèlent rapidement les limites de tout emballage en coque de papier moulé ou de tout concept de coque blister en papier formé. Ouvrir l'angle de paroi donne au carton la liberté nécessaire pour s'étirer en place. Cet ajustement réduit les contraintes localisées et permet un démoulage bien plus net de la coque hors de l'outillage. À long terme, cela ouvre également la voie à une production très stable.
Adoucir les transitions et les angles
Des transitions plus douces réduisent nettement le risque de fissuration tout en améliorant la qualité de surface. Même de légers ajustements géométriques peuvent faire une différence considérable en répartissant les contraintes plus uniformément sur la zone formée. Si la forme du produit le permet, l'introduction d'éléments arrondis constitue souvent une amélioration très pratique. Cette différence fondamentale explique précisément pourquoi une coque doit être développée spécifiquement comme un composant en papier, plutôt que de simplement copier une cavité PET existante.
Tester la forme réelle du produit avant les décisions finales
Le produit physique réel doit toujours être votre référence principale, car ses contours véritables, ses points d'ajustement spécifiques et ses détails complexes déterminent si une forme de cavité fonctionnera. Un dessin est certes utile, mais il révèle rarement les risques cachés liés aux angles serrés, aux variations de profondeur ou aux contraintes de chargement. Des tests précoces font gagner un temps considérable par la suite, en confirmant la viabilité d'un concept avant la finalisation des visuels et de l'outillage. Pour les équipes achats, cela illustre parfaitement pourquoi l'échantillonnage physique doit généralement précéder tout devis fiable.
Quels produits conviennent le mieux à cette approche
Cas le plus simple : produit compact aux contours doux
Les produits compacts aux bords lisses et à la profondeur limitée sont généralement les plus faciles à convertir. Les petits cosmétiques, les baumes à lèvres ou tout autre article aux contours doux en sont d'excellents exemples. Comme la géométrie de cavité nécessaire est plus simple, le matériau parvient à se former de manière beaucoup plus régulière. Ces types de produits constituent des candidats particulièrement adaptés pour une transition d'une coque PET vers une alternative en papier.
Cas plus difficile : produit profond et étroit, ou contre-dépouilles marquées
Un produit profond et étroit est nettement plus difficile, car la cavité doit s'étirer vers le bas sans disposer d'une largeur suffisante pour soutenir un écoulement correct du matériau. Les contre-dépouilles marquées ajoutent un niveau de complexité supplémentaire, la coque devant malgré tout se former facilement, se démouler proprement et maintenir l'article fermement. Dans de tels cas, une refonte complète peut s'avérer nécessaire. Il arrive qu'un concept d'emballage totalement différent, voire le maintien d'un blister plastique traditionnel, s'avère être le meilleur choix. Reconnaître ces limites dès le début permet aux équipes de prendre des décisions plus rapides et mieux informées.
Quand le formage de coques blister en papier est la bonne approche
Ce qui change lorsque la coque PET est remplacée
Remplacer une coque PET par du papier modifie fondamentalement la composition matérielle de l'emballage. Si cette évolution soutient certainement des choix d'emballage plus durables, des limites techniques subsistent néanmoins. Le papier ne peut tout simplement pas égaler le PET en matière de transparence, de détails de bords parfaitement nets ou de flexibilité pour s'adapter à des formes très complexes. Toutefois, si la géométrie s'y prête, la transition s'intègre parfaitement dans nos solutions all-paper packaging plus larges pour les produits retail.
Coques en papier formé et molded pulp : deux approches différentes
Il est important de noter que les coques en papier formé et le molded pulp reposent sur des processus totalement différents. Une coque blister en papier est formée à partir d'une feuille continue de carton, tandis que le molded pulp repose sur des comportements de matériau et des principes de conception complètement différents. Si vous souhaitez comparer les deux, notre guide de l'emballage molded pulp détaille cette méthodologie spécifique. Faire la distinction entre ces options aide les équipes de développement à choisir la bonne voie et évite toute confusion entre des matériaux fibreux similaires.
La prochaine étape concrète
Pourquoi le produit réel est nécessaire pour les tests
Le produit physique réel révèle bien plus qu'un simple croquis ne pourrait jamais le faire. Il expose les véritables contours, les détails infimes et les points d'ajustement critiques qui déterminent la réussite de l'emballage. L'échantillonnage physique reste donc le meilleur moyen d'évaluer la faisabilité réelle. Il permet aux équipes d'ingénierie, produit et achats d'évaluer exactement le même prototype physique, facilitant ainsi des discussions concrètes sur l'ajustement, l'esthétique et les risques de production potentiels.
Des dimensions à l'échantillon, jusqu'à la décision
Le processus est remarquablement simple. Envoyez-nous le produit, ou communiquez-nous des dimensions précises si l'article physique n'est pas encore disponible. Nous développerons alors la forme initiale de la coque, produirons un échantillon pour examen, et déciderons ensemble si le papier est réellement le bon matériau pour ce projet. Si vous êtes prêt à explorer cette option, vous pouvez demander un échantillon pour évaluer l'ajustement, l'aspect structurel et la qualité tactile de la surface en papier, bien avant tout engagement de production majeur.
FAQ
Toute coque blister PET peut-elle être convertie en papier ?
Non. De nombreuses formes PET sont tout simplement trop profondes, aiguës, étroites ou complexes pour être directement transposées en papier. Si le papier peut certes être moulé en une véritable cavité 3D, il ne possède pas l'extrême malléabilité du plastique chauffé. En raison de cette différence intrinsèque, la plupart des conversions nécessitent d'abord une refonte réfléchie.
Qu'est-ce qui fait échouer un prototype de blister en papier ?
Les causes les plus fréquentes sont une contrainte excessive concentrée en un seul endroit, un mauvais écoulement du matériau, des parois trop abruptes, des angles vifs, des contre-dépouilles trop restrictives, ou une profondeur disproportionnée par rapport à l'emprise au sol. Ces échecs se traduisent généralement par de la fissuration, du plissement, un retour élastique important ou une profondeur très irrégulière. Dans presque tous les cas, un ajustement géométrique constitue la première ligne de défense, car c'est généralement la forme elle-même qui est à l'origine du problème.
Pourquoi un échantillon est-il nécessaire avant un devis ?
Établir un devis fiable dépend fortement des exigences spécifiques de la forme choisie. Des facteurs tels que le choix du carton, la complexité de l'outillage, la géométrie globale, les tests nécessaires et la répétabilité attendue influencent tous le prix final. La création d'un échantillon permet de vérifier si la coque peut se former correctement, s'adapter parfaitement au produit et rester stable tout au long d'une série de production. Des tests rigoureux doivent donc presque toujours précéder un devis formel.
Quand faut-il envisager le molded pulp à la place ?
Le molded pulp devient une alternative solide lorsque le concept d'emballage s'accorde mieux avec ce processus de fabrication spécifique, ou lorsque la géométrie du produit ne convient tout simplement pas à une coque blister en papier formé. Il s'agit d'une approche entièrement distincte, régie par des comportements de matériau et des règles de conception propres. Cette décision doit être prise avec soin : bien que les deux options soient d'origine fibreuse, elles fonctionnent de manière totalement différente.
Demandez un échantillon gratuit maintenant !


